Metodología HALT & HASS: Guía práctica de referencia
Cómo las pruebas de vida altamente aceleradas y las pruebas de estrés altamente aceleradas detectan debilidades de diseño y defectos de fabricación, desde perfiles de estrés escalonados y vibración de choque repetitivo de 6 grados de libertad hasta la verificación de la pantalla y HASA.

Conclusiones clave
HALT es una prueba de descubrimiento en la etapa de diseño que somete a los componentes a esfuerzos muy superiores a las especificaciones para encontrar debilidades y medir los límites operativos y de destrucción; no es una prueba de calificación de aprobado/suspenso.
HASS es un sistema de cribado de producción derivado de los límites HALT que precipita y detecta defectos de fabricación latentes en el 100 % de las unidades sin consumir una vida útil significativa del producto.
Ambos sistemas utilizan vibración de choque repetitiva de 6 grados de libertad (~2 Hz–5 kHz, controlada en Grms) combinada con ciclos térmicos rápidos de 60 °C/min o más rápidos.
Un HALT completo normalmente requiere de 4 a 8 unidades y de 3 a 5 días ; una prueba HASS se ejecuta en minutos o un par de horas por unidad.
El valor se materializa en el seguimiento: análisis de la causa raíz, acción correctiva y verificación HALT — y, para HASS, una prueba documentada de la evaluación.
Referencia rápida
Esta primera sección ofrece una visión general concisa para los lectores que necesitan conocer lo esencial rápidamente; el resto de la guía desarrolla cada tema en profundidad.
HALT (Pruebas de Vida Altamente Aceleradas) es una prueba de detección utilizada durante el diseño y desarrollo. Se aplican tensiones térmicas, de vibración y combinadas que aumentan progresivamente a un pequeño número de prototipos —muy por encima de los niveles de especificación— para encontrar los puntos débiles del diseño, establecer sus límites operativos y de destrucción, e impulsar acciones correctivas. HALT no es una prueba de calificación de aprobado/reprobado y no simula el entorno de campo; su propósito es provocar fallos rápidamente para que puedan corregirse antes del lanzamiento.
HASS (Highly Accelerated Stress Screening) es un análisis de producción derivado de los resultados de HALT. Cada unidad (análisis del 100 %) se somete a un perfil de estrés breve e intenso —superior a los niveles de especificación pero inferior a los límites operativos de HALT— para detectar defectos de fabricación latentes antes del envío, sin afectar la vida útil del producto. Una vez que el proceso se estabiliza, HASS puede pasar a HASA (Highly Accelerated Stress Audit), que analiza una muestra estadística en lugar de cada unidad.
Definiciones clave
Término | Definición |
DETENER | Prueba de vida altamente acelerada: prueba de estrés escalonada en la etapa de diseño para descubrir debilidades y márgenes de seguridad en el diseño. |
HASS | Prueba de estrés altamente acelerada: prueba de producción (100 % de las unidades) derivada de los límites HALT. |
HASA | Auditoría de Estrés Altamente Acelerada (HASS, por sus siglas en inglés) aplicada a una muestra estadística de producción. |
LOL / UOL | Límite de funcionamiento inferior/superior: nivel de estrés más allá del cual el producto deja de funcionar correctamente, pero se recupera cuando se reduce el estrés (un límite de fallo leve). |
LDL / UDL | Límite inferior/superior de destrucción: nivel de tensión en el que se produce un daño permanente (duro); el producto no se recupera. |
Margen operativo | Diferencia entre el límite de especificación y el límite de funcionamiento. |
Destrucción del margen | Diferencia entre el límite de funcionamiento y el límite de destrucción. |
FLT | Límite fundamental de la tecnología: el límite impuesto por una propiedad intrínseca del material (por ejemplo, el punto de fusión de la soldadura) que no se puede mejorar mediante cambios en el diseño. |
Pantalla de precipitación | Segmento HASS de mayor estrés, ejecutado por encima de las especificaciones pero por debajo de los límites operativos HALT, para convertir los defectos latentes en defectos detectables. |
Pantalla de detección | Segmento HASS de menor estrés, también por debajo de los límites operativos, con el producto alimentado y monitorizado para detectar los defectos precipitados. |
Prueba de pantalla (TPV) | Demostración de que el perfil HASS detecta defectos (eficacia) y no reduce significativamente la vida útil del producto (seguridad). |
Vibración de choque repetitivo (RS) | Vibración pseudoaleatoria de banda ancha con seis grados de libertad producida por martillos neumáticos sobre una mesa HALT/HASS. |
Vibración de cosquilleo | Durante la monitorización se aplicó una vibración de baja intensidad (~3–5 Grms) de forma intermitente, ya que los niveles altos de vibración pueden enmascarar defectos intermitentes. |
Flujo de prueba HALT de un vistazo
Estrés por enfriamiento gradual : disminución de la temperatura en pasos (normalmente 10 °C) con periodos de espera; determinar los límites operativos y de destrucción más bajos.
Prueba de estrés por aumento gradual de temperatura : incrementar la temperatura en etapas; determinar los límites máximos de funcionamiento y destrucción.
Ciclos térmicos rápidos : alternar entre los límites mencionados anteriormente a la velocidad de rampa más rápida posible (normalmente 60 °C/min o más).
Esfuerzo por vibración escalonada : aumente la vibración de choque repetitivo en pasos (normalmente 5 Grms) con pausas; determine los límites de funcionamiento y destrucción de la vibración.
Entorno combinado : ciclos térmicos rápidos simultáneos y vibración escalonada; normalmente precipita fallos que ninguna de las dos tensiones provoca por sí sola.
Análisis de fallos y medidas correctivas para cada fallo relevante, seguido de una verificación HALT para confirmar la mejora del margen.

Parámetros de tensión típicos
Parámetro | Práctica HALT típica | Práctica típica de HASS |
Tamaño de la muestra | 4–8 unidades (mínimo ~3 para mayor confianza) | 100% de la producción (HASS) o de la muestra (HASA) |
Pasos de temperatura | Incrementos de 10 °C; tiempo de espera de 10 minutos después de la estabilización. | Perfil fijo derivado de los límites de HALT |
Rango térmico | Para superar los límites de destrucción (a menudo con una capacidad de −80 a +140 °C) | Dentro de los límites operativos de HALT, margen reducido (un punto de partida común es aproximadamente el 80 % del rango de límites operativos). |
Velocidad de rampa | Nivel de producto ≥ 60 °C/min, tan rápido como sea posible. | Misma capacidad de la cámara; 2-5 ciclos típicos |
Pasos de vibración | Pasos de 5 gramos; pausas de 10 minutos; hasta el límite de destrucción | Por debajo del límite de funcionamiento de vibración, por encima del nivel de especificación |
Tipo de vibración | Choque repetitivo de 6 grados de libertad, de ~2 Hz a 5 kHz+ | Lo mismo, a nivel de pantalla fijo. |
Duración | 3-5 días por HALT (por ensamblaje) | De minutos a aproximadamente 1-2 horas por unidad. |
Escucha | Pruebas funcionales continuas y monitorización durante todo el proceso | Monitoreo continuo durante la pantalla de detección |
La regla más importante. Un fallo HALT a un nivel de estrés muy superior al especificado no es "irreal". El eslabón más débil que se encuentra bajo un estrés exagerado es casi siempre el mismo que falla en condiciones normales de funcionamiento; el estrés acelerado simplemente reduce el tiempo necesario para alcanzarlo. Todo fallo relevante merece un análisis de la causa raíz y una decisión meditada: repararlo o documentar los motivos.
¿En qué se diferencia HALT de las pruebas de cualificación tradicionales?
Las pruebas de calificación clásicas (por ejemplo, MIL-STD-810, IEC 60068) aplican esfuerzos que simulan el entorno de campo previsto, con márgenes, y plantean una pregunta de aprobado/reprobado: ¿el producto resiste el entorno especificado? HALT plantea una pregunta diferente: ¿ dónde falla el producto y por qué? Ambas son complementarias, no intercambiables: HALT no reemplaza las pruebas de conformidad o calificación, y estas últimas rara vez detectan debilidades de diseño de manera eficiente.
Aspecto | Calificación tradicional | DETENER |
Objetivo | Demostrar el cumplimiento de las especificaciones. | Descubra las debilidades y los márgenes de diseño. |
Niveles de estrés | En o ligeramente por encima de las especificaciones | Se superó el límite operativo y de destrucción. |
Resultado | Aprobado/suspenso | Lista de debilidades clasificadas; límites medidos |
Fracasos | Indeseable; puede poner fin a la prueba. | Esperado y deseado; el objetivo de la prueba |
Vibración | Agitador electroquímico de un solo eje, PSD controlado | Choque repetitivo de 6 grados de libertad, banda ancha |
Duración | De días a semanas por eje/tensión | Normalmente entre 3 y 5 días en total |
Cuando | Diseño avanzado / preproducción | Desde que existen prototipos funcionales |
¿Por qué funcionan las pruebas que van más allá de las especificaciones?
La mayoría de las fallas en productos electrónicos y electromecánicos se originan en un pequeño número de debilidades latentes: uniones de soldadura propensas a la fatiga, componentes insuficientemente sujetos, conectores y sujetadores que se aflojan, estructuras resonantes, temporización deficiente o diseño térmico inadecuado. El estrés elevado acelera los mecanismos que exponen estas debilidades: la fatiga se acumula con una amplitud de estrés elevada a un gran exponente, por lo que un aumento moderado del estrés produce una enorme reducción en el tiempo hasta la falla. HALT aprovecha esto: el orden en que aparecen las debilidades bajo estrés acelerado generalmente coincide con su orden de aparición en condiciones reales de uso.
De ello se derivan dos consecuencias. En primer lugar, los resultados de HALT son cualitativos y comparativos, no una predicción cuantitativa de la vida útil; HALT por sí solo no genera un valor de MTBF (tiempo medio entre fallos). En segundo lugar, el mecanismo mediante el cual HALT mejora la fiabilidad en campo consiste en aumentar el margen entre los límites de especificación y los de operación/destrucción: márgenes mayores implican que la distribución de la tensión en campo rara vez alcanza el umbral de fallo.
Dónde encajan HALT y HASS en el ciclo de vida del producto
Diseño/desarrollo: Detener el desarrollo en los prototipos iniciales y nuevamente en las unidades con diseño maduro. Cuanto antes se detecten las debilidades, más económico será corregirlas.
Verificación del diseño: la verificación HALT posterior a las acciones correctivas confirma que los márgenes mejoraron y que no se introdujeron nuevas debilidades.
Rampa de producción: perfil HASS desarrollado a partir de los límites HALT, validado mediante prueba de pantalla, aplicado al 100%.
Producción madura: transición a HASA (muestreo de auditoría) cuando las tasas de defectos sean demostrablemente bajas y estables; regreso al 100 % de HASS en caso de cambios de proceso, cambios de proveedor o desviaciones de defectos.
Mantenimiento: repita el protocolo HALT para cambios de diseño significativos, sustituciones de componentes o nuevos proveedores de piezas críticas.
Equipos y tipos de estrés
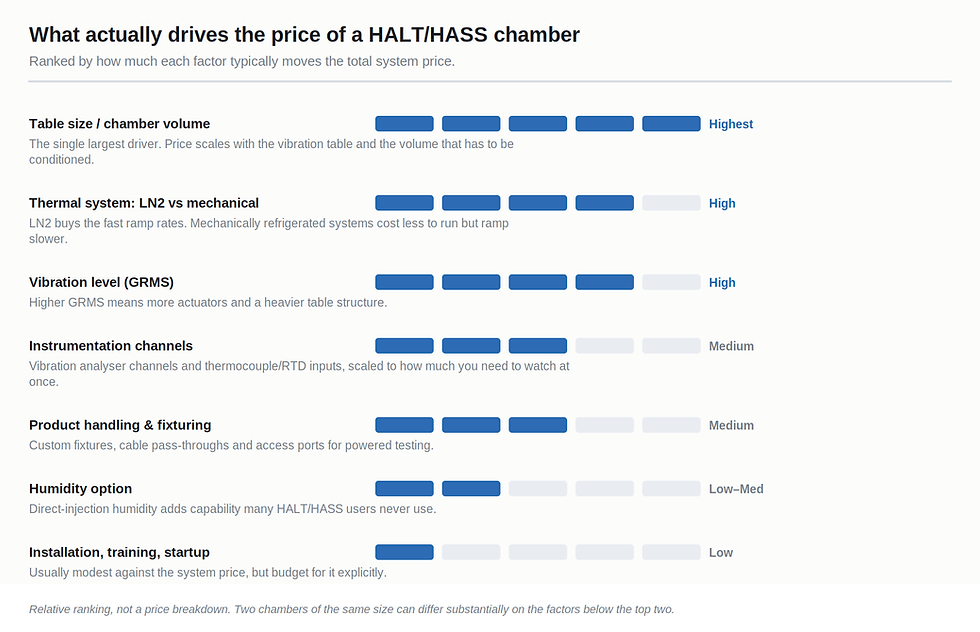
La cámara HALT/HASS
Las pruebas HALT y HASS se realizan en una cámara de ambiente combinado que proporciona ciclos térmicos rápidos y vibraciones de choque repetitivas simultáneamente. Características clave:
Sistema térmico: refrigeración por nitrógeno líquido (LN2) y calefacción eléctrica de alta potencia, que proporciona velocidades de calentamiento a nivel de producto de 60 °C/min o más y un rango típico de temperatura del aire de aproximadamente -100 °C a +200 °C.
Mesa vibratoria: una mesa de aluminio o magnesio accionada por un conjunto de martillos de impacto neumáticos montados en ángulo en su parte inferior.
Control: control térmico mediante termopares montados en el producto (control de la respuesta del producto, no solo del aire); punto de ajuste de vibración en Grms total medido por acelerómetros de mesa o del producto.
¿Qué tipo de vibración se utiliza en las pruebas HALT y HASS?
La vibración empleada en HALT y HASS es una vibración pseudoaleatoria de seis grados de libertad con impactos repetitivos. Martillos neumáticos golpean repetidamente la mesa, excitándola simultáneamente en tres ejes de traslación (X, Y, Z) y tres ejes de rotación (balanceo, cabeceo y guiñada). El resultado es una excitación de banda ancha que abarca desde aproximadamente 2 Hz hasta 5 kHz e incluso más allá, de modo que prácticamente todas las resonancias estructurales del producto se excitan a la vez, en cualquier orientación, sin necesidad de cambiar los elementos de fijación.
El espectro no es una densidad espectral de potencia (PSD) plana y controlada: está determinado por la estructura de la mesa, la presión del martillo y la fijación, y su distribución de energía no es gaussiana, con un contenido de alta frecuencia considerable. Por lo tanto, el control se realiza mediante el nivel general de Grms, en lugar de mediante un perfil espectral conformado. Debido a que el contenido espectral difiere fundamentalmente de la vibración aleatoria de un vibrador electrodinámico, los valores de Grms de una mesa HALT no son directamente comparables con los valores de Grms de una prueba con vibrador electrodinámico, y los niveles de vibración de HALT no se pueden mapear a perfiles MIL-STD-810 o similares.
¿Por qué utilizar un choque repetitivo en lugar de un vibrador electrodinámico? Un vibrador electrodinámico de un solo eje excita resonancias solo a lo largo de un eje a la vez y, por lo general, su respuesta se atenúa entre 2 y 3 kHz. El choque repetitivo de seis grados de libertad excita todos los ejes y rotaciones simultáneamente en una banda más amplia, lo que provoca defectos de fatiga y aflojamiento mucho más rápidamente (el objetivo de HALT/HASS), a costa de un control espectral preciso, que HALT/HASS no requiere.
Vibración de cosquilleo
Los altos niveles de vibración pueden enmascarar fallos intermitentes: una soldadura agrietada puede hacer contacto intermitentemente a 30 Grms, pero abrirse limpiamente a 5 Grms. Por lo tanto, la práctica habitual consiste en reducir periódicamente la vibración a un nivel bajo (entre 3 y 5 Grms) durante y después de periodos de alta vibración, mientras se realizan pruebas funcionales, y monitorizar continuamente durante las transiciones. Muchos defectos intermitentes solo son detectables en este rango de baja vibración.
estrés térmico
En condiciones de frío y calor constantes: se aplican tensiones escalonadas para determinar los límites de funcionamiento y de destrucción en cada dirección. Se mantiene la tensión en cada paso hasta que el producto (no el aire) se estabilice, y luego se realiza una prueba funcional durante 10 minutos.
Ciclos térmicos rápidos: transiciones a la máxima velocidad alcanzable a nivel de producto (≥ 60 °C/min, normalmente) entre niveles que se encuentran ligeramente dentro de los límites establecidos. Esto somete a las interfaces con coeficientes de dilatación térmica diferentes —uniones de soldadura, orificios metalizados, estructuras adheridas— a tensiones mucho mayores que los ciclos lentos.
Entorno combinado
La combinación de ciclos térmicos rápidos y vibración constituye el entorno de precipitación más eficaz disponible; ambas tensiones interactúan (por ejemplo, materiales fragilizados por frío sometidos a vibración; conjuntos expandidos térmicamente sometidos a cizallamiento) y exponen habitualmente debilidades que ninguna de las tensiones detecta por sí sola. El segmento de entorno combinado suele ser la etapa final y más productiva de HALT, y constituye la base de la pantalla de precipitación HASS.
Otras tensiones aplicadas
Las tensiones térmicas y de vibración son las principales pruebas HALT, pero una prueba HALT exhaustiva también somete al producto a pruebas eléctricas. Otras tensiones comunes, seleccionadas según su relevancia para el producto, incluyen: ciclos de encendido (incluido el encendido a temperaturas extremas), margen de tensión (tensión de alimentación por encima y por debajo de la nominal en condiciones de tensión extremas), margen de frecuencia cuando el diseño lo permite, variación de carga dentro y fuera del rango especificado, y humedad, polarización de CC o tensiones específicas del producto cuando la física de la falla lo justifica.
Metodología HALT
4.1 Planificación y preparación
Unidades de prueba
Utilice entre 4 y 8 unidades funcionales representativas del diseño que se está evaluando; tres es un mínimo práctico para distinguir una debilidad de diseño de un fallo de fabricación. Se aceptan prototipos de ingeniería iniciales —el objetivo es detectar los problemas a tiempo—, pero registre la configuración con precisión para que los resultados puedan vincularse a una revisión del diseño. Conserve el hardware defectuoso para el análisis de fallos.
Instalación
El soporte debe transmitir la energía de la mesa al producto de forma eficiente y rígida: placas o soportes de aluminio mecanizado atornillados directamente a la mesa, sujetando el producto durante su montaje en servicio, siempre que sea posible. Verifique la transmisibilidad con acelerómetros en el producto; un soporte blando que atenúa la entrada invalida los niveles de vibración. Los cambios de orientación generalmente no son necesarios dada la excitación de 6 grados de libertad, pero los productos con una estructura direccional pronunciada pueden requerir una segunda orientación.
Instrumentación y monitorización
Termopares en puntos térmicamente relevantes (componente más caliente, mayor masa, punto de control). Controle la cámara desde un termopar del producto.
Acelerómetros sobre la mesa y en ubicaciones representativas del producto.
Supervisión funcional continua: el producto debe estar operativo y en funcionamiento durante toda la prueba. Una prueba funcional completa, rápida y automatizada es el factor determinante más importante para la calidad de HALT: los fallos no detectados representan lecciones no aprendidas.
Registro de datos de todos los parámetros monitorizados con marcas de tiempo correlacionadas con el perfil de estrés.
Criterios de fallo
Defina de antemano qué constituye una falla leve (mal funcionamiento recuperable, que sirve de base para los límites operativos) y una falla grave (daño permanente, que sirve de base para los límites de destrucción), y qué degradación funcional se considera una falla para este producto.
4.2 Estrés por pasos fríos y calientes
Comience a temperatura ambiente (o al límite inferior de especificación) y disminuya la temperatura en pasos de 10 °C. En cada paso, deje que la temperatura del producto se estabilice, espere aproximadamente 10 minutos y ejecute la prueba funcional completa con ciclos de encendido y apagado. Continúe más allá del punto de falla leve (el límite inferior de operación, LOL) —verifique la recuperación calentando— y continúe hasta que una falla grave establezca el límite inferior de destrucción (LDL), o hasta que se alcance el límite fundamental de la tecnología o la capacidad de la cámara.
A continuación, repita el procedimiento aumentando la temperatura en incrementos de 10 °C desde la temperatura ambiente. Identifique el límite superior de funcionamiento (UOL) donde el producto presenta un mal funcionamiento pero se recupera al enfriarse, y luego continúe hasta el límite superior de destrucción (UDL). Los límites del lado caliente suelen estar establecidos por las especificaciones de los componentes o por fallos de software/térmicos; si se produce un apagado deliberado, regístrelo como tal y considere realizar pruebas más allá de dicho límite cuando sea seguro y útil.

4.3 Ciclo térmico rápido
Se realiza un ciclo térmico entre temperaturas con un margen de seguridad dentro de los límites operativos establecidos (generalmente de 5 a 10 °C), a la máxima velocidad de rampa alcanzable, durante un número reducido de ciclos (normalmente de 3 a 5 en HALT). El producto se mantiene en funcionamiento y se monitoriza continuamente, con pruebas funcionales tanto durante las rampas como durante las pausas; muchos defectos aparecen únicamente durante las transiciones. El ciclado térmico revela desajustes en el coeficiente de dilatación térmica (CTE) y mecanismos de fatiga que no se detectan con el ciclo en estado estacionario.
4.4 Esfuerzo por vibración
A temperatura ambiente, aplique vibraciones de choque repetitivas comenzando en aproximadamente 5 Grms y auméntelas en pasos de 5 Grms con pausas de ~10 minutos y pruebas funcionales continuas. Incluya verificaciones de nivel mínimo después de cada pausa de alto nivel para detectar vibraciones intermitentes enmascaradas. Continúe más allá del límite de operación de vibración hasta el límite de destrucción por vibración. Después de cada paso, inspeccione si hay daños mecánicos: aflojamiento de sujetadores, fracturas de terminales de componentes, juntas agrietadas, cableado rozado. Tenga en cuenta que algunos daños por fatiga son acumulativos; cuando se alcance el nivel de destrucción, atribuya las fallas considerando la exposición acumulativa.

4.5 Entorno combinado
Ejecutar simultáneamente ciclos térmicos rápidos y vibración. Un perfil estándar incrementa la vibración con cada ciclo térmico sucesivo (por ejemplo, cinco ciclos térmicos con vibración a 1/5, 2/5, 3/5, 4/5 y 5/5 del límite de destrucción por vibración), con duraciones de permanencia de los segmentos de tensión individuales y monitorización continua, además de comprobaciones puntuales. Es común que se produzcan fallos nuevos en combinaciones de tensiones que individualmente son tolerables, y este segmento se encarga precisamente de detectarlos.

4.6 Límites, márgenes y qué hacer con ellos
El resultado de HALT es un conjunto de límites medidos y las fallas que se producen tras ellos. Los límites operativos (fallas leves: el producto se recupera al eliminar la tensión) constituyen el límite superior del filtro HASS; tanto la precipitación como la detección se sitúan por debajo y por encima de las especificaciones, y sirven de base para la evaluación del margen con respecto a las especificaciones. Los límites de destrucción (fallas graves: daños permanentes) son un indicador de la robustez del diseño y muestran el margen disponible más allá del filtro.
Evalúe cada margen en función de las especificaciones y el entorno de trabajo. No existe un margen obligatorio universal, pero la práctica habitual busca límites operativos que superen con creces las especificaciones (por ejemplo, un margen térmico de ≥ 20 °C y un margen de vibración considerable) y considera que cualquier deficiencia dentro o cerca de las especificaciones debe corregirse obligatoriamente. Si un límite viene determinado por la limitación fundamental de la tecnología, documéntelo y deténgase; si viene determinado por una deficiencia subsanable, corríjala.

4.7 Análisis de fallas y acciones correctivas
Registre cada anomalía con las condiciones de estrés en el momento en que ocurrió, si se recuperó y la función afectada.
Realizar un análisis de la causa raíz de cada fallo relevante, hasta llegar al mecanismo físico (fatiga, sobrecarga, contaminación, margen de tiempo, etc.).
Clasificar: debilidad de diseño, fallo de fabricación/proceso, defecto de componente, artefacto inducido por la prueba o límite fundamental de la tecnología.
Disposición explícita de cada hallazgo: acción correctiva con el propietario y fecha límite, o una decisión documentada y justificada de aceptarlo.
Ejecute la verificación HALT en el hardware corregido para confirmar que la vulnerabilidad se ha eliminado, que los márgenes han mejorado y que no se han introducido nuevas vulnerabilidades.
Punto clave: Disciplina. Una parada sin un análisis de fallos riguroso y una acción correctiva de circuito cerrado es una forma costosa de dañar prototipos. El tiempo de prueba en cámara es la parte más económica del programa; la fiabilidad se logra realmente con el seguimiento de ingeniería.
4.8 Informes HALT
Un informe HALT debe contener, como mínimo: configuración del producto y números de serie; descripción de los dispositivos y la instrumentación; perfiles de tensión reales; todos los límites detectados (tabulados, con el elemento que falló en cada caso); cada fallo con su causa raíz y solución; evaluación del margen con respecto a la especificación; y recomendaciones, incluyendo si el diseño está listo para el desarrollo de HASS. Las fotografías de los dispositivos y los fallos mejoran considerablemente el valor a largo plazo del informe.
Metodología HASS
5.1 Finalidad y condiciones previas
HASS detecta defectos de fabricación latentes —soldaduras frías, componentes agrietados, piezas sueltas, fallos de mano de obra y errores de proceso— en las unidades de producción, con la suficiente rapidez y delicadeza como para aplicarse al 100 % del producto. HASS presupone un diseño con HALT: los niveles de detección se encuentran dentro del margen operativo —por encima de las especificaciones, pero por debajo de los límites operativos—, por lo que un diseño con márgenes operativos reducidos no puede ser evaluado eficazmente. No intente desarrollar HASS hasta que se hayan completado las acciones correctivas de HALT y los márgenes sean adecuados.
5.2 Estructura de la pantalla: precipitación y detección
Prueba de precipitación: segmento sometido a mayor tensión, por encima de las especificaciones pero por debajo de los límites operativos, se utiliza para convertir defectos latentes en defectos detectables. Dado que se mantiene dentro de los límites operativos, el producto puede alimentarse y monitorizarse incluso durante la prueba de precipitación. El entorno normal de precipitación consiste en ciclos térmicos combinados con vibraciones.
Pantalla de detección: bajo menor estrés, aún dentro de los límites operativos, con el producto encendido, en funcionamiento y bajo monitoreo continuo, para que se observen los defectos detectados. Incluye vibración de contacto y pruebas funcionales mediante transiciones térmicas.
Un perfil HASS típico consiste en un número reducido de ciclos ambientales combinados (a menudo entre 2 y 5), con un segmento de precipitación seguido de un segmento de detección, con una duración total de entre minutos y un par de horas por unidad.

5.3 Configuración de los niveles iniciales de la pantalla
Reglas generales del sector para un perfil inicial, siempre sujetas a ajustes y comprobación de la pantalla:
Estrés | Nivel de precipitación inicial | Nivel de detección inicial |
Térmico | Por encima de las especificaciones, pero por debajo de los límites operativos de HALT por un margen de seguridad (un punto de partida común es aproximadamente el 80 % del rango de límites operativos). | Dentro de los límites de funcionamiento con un margen cómodo (por ejemplo, 5–10 °C). |
Vibración | Por debajo del límite de funcionamiento de vibración, por encima del nivel de especificación | Nivel de cosquilleo (~3–5 Grms) durante la prueba funcional |
Velocidad de rampa | Máximo alcanzable | Máximo alcanzable |
Estos son puntos de partida, no requisitos: la pantalla correcta es la que ha sido validada mediante prueba de pantalla para este producto, este proceso y este historial de fallos.
5.4 Prueba de pantalla (TPV)
Antes de su uso en producción, el perfil candidato debe demostrar ser eficaz y seguro:
Eficacia: la pantalla detecta defectos. Demuéstrelo analizando unidades con defectos conocidos o introducidos (por ejemplo, uniones deliberadamente marginales, herrajes sueltos) o confirmando que detecta los tipos de defectos del historial de fugas actual.
Seguridad (consumo de vida útil): la pantalla no reduce significativamente la vida útil del producto. Demuéstrelo sometiendo un pequeño conjunto de unidades a múltiples pruebas consecutivas (entre 20 y 50 repeticiones es práctica común), con verificación funcional completa; la supervivencia con margen indica que una sola pantalla consume una pequeña fracción de la vida útil. A continuación, realice una prueba de detención del ciclo de vida (HALT) en unidades con y sin pantalla, cuando sea posible, para confirmar que los límites no se han degradado.
Documente los resultados del punto de venta como autorización de referencia para la pantalla de producción y repita el proceso cuando la pantalla o el diseño cambien sustancialmente.
5.5 Ejecución de HASS en producción
Analizar el 100% de las unidades; gestionar cada fallo, identificando su causa raíz y aplicando las medidas correctivas necesarias en el proceso de producción: HASS es un motor de mejora de procesos, no solo un filtro.
Rendimiento de tendencia y defectos Pareto semanal; una tasa de precipitación creciente indica una desviación del proceso o del proveedor.
Mantenga los dispositivos, perfiles y sistemas de monitorización bajo control de configuración; vuelva a cualificar la pantalla (TPV) después de cambios en el diseño o el proceso.
Transmita los hallazgos sistémicos al equipo de diseño y a HALT: las fallas recurrentes de HASS en un mecanismo pueden indicar un margen de seguridad reducido, no solo una cuestión de mano de obra.
5.6 Transición a HASA
Cuando el rendimiento de HASS es alto y estable (normalmente tras tasas de defectos relevantes prácticamente nulas), el análisis puede pasar a basarse en auditorías (HASA), analizando una muestra estadística por lote o por período. Defina el plan de muestreo, el criterio de riesgo de escape y, fundamentalmente, las condiciones que activan el retorno al 100 % de HASS: cualquier defecto relevante detectado en la auditoría, cambios en el proceso o los componentes, nuevos proveedores o señales de devolución de productos.

Consideraciones sobre la gestión del programa
Cuándo HALT/HASS es (y cuándo no es) la herramienta adecuada
Es especialmente adecuado para conjuntos electrónicos y electromecánicos donde la fatiga, las interconexiones y los problemas de fabricación son los principales factores que provocan fallos en el campo.
Menos adecuados para mecanismos de falla que no se activan por estrés térmico/vibratorio acelerado: desgaste de consumibles, corrosión, electromigración, degradación óptica; estos se cubren con pruebas de vida útil específicas.
Los resultados de HALT son comparativos en cuanto al diseño, no predictivos: no generan cifras de MTBF ni reemplazan la predicción de confiabilidad, la demostración o las pruebas de cumplimiento.
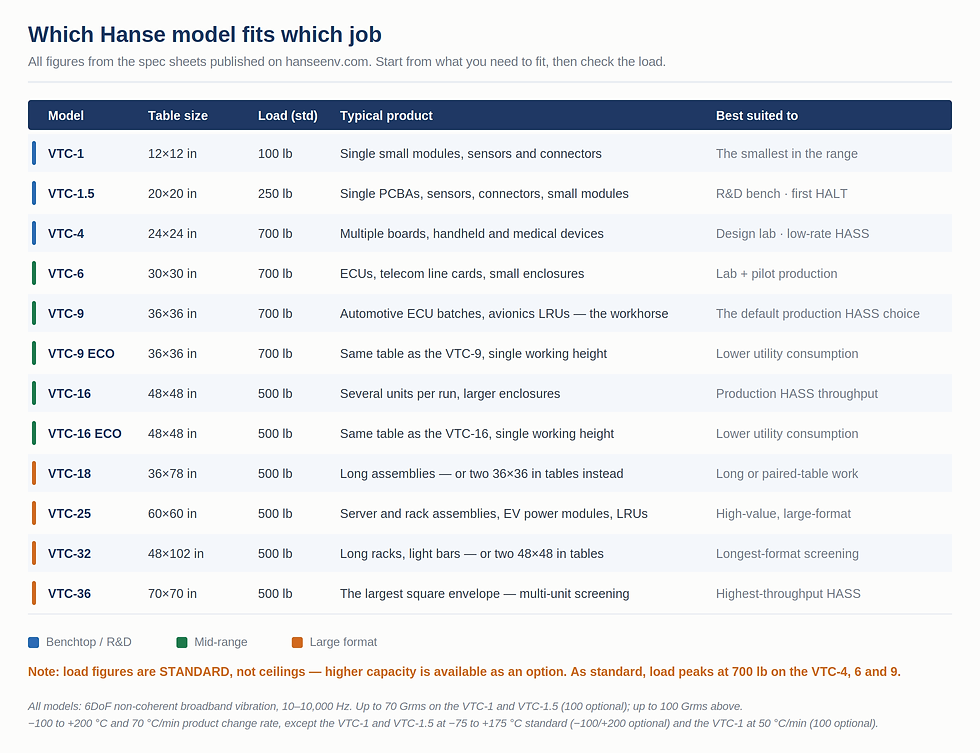
Los productos muy grandes o de masa muy elevada pueden exceder la capacidad de la mesa; en ese caso, detenga el montaje de los subconjuntos.
Perfil de costo-beneficio
Un HALT generalmente cuesta unos pocos prototipos y menos de una semana de tiempo en cámara, y se ubica en la etapa de desarrollo donde los cambios de diseño son más económicos. Su retorno es la prevención de fallas en campo, costos de garantía y rediseños. HASS agrega un costo de producción por unidad (minutos de tiempo en cámara y monitoreo) y se justifica cuando el costo de fallas en campo es alto, los procesos son inmaduros o los volúmenes hacen que la detección temprana de defectos sea valiosa; HASA conserva la mayor parte del beneficio a una fracción del costo una vez que se demuestra la estabilidad.
errores comunes
Escasa cobertura de las pruebas funcionales durante las pruebas: se producen fallos, pero pasan desapercibidos.
Sistemas de fijación flexibles que atenúan la entrada de vibraciones, invalidando silenciosamente los niveles de ruido.
Detenerse ante el primer fallo en lugar de seguir buscando el siguiente eslabón más débil.
Descartar los fracasos en situaciones de alto estrés como algo irreal en lugar de analizarlos.
Gestionar sistemas HASS con márgenes reducidos, consumiendo la vida útil del producto o dañando unidades en buen estado.
Considerar HALT como una prueba de éxito o fracaso es un proceso de descubrimiento; un "aprobación" sin hallazgos generalmente significa que las pruebas de estrés o el monitoreo fueron inadecuados.
No se implementan medidas correctivas de circuito cerrado ni se detiene la verificación después de las correcciones.
Estándares y lecturas adicionales
Documento | Alcance |
IEST-RP-PR003, "HALT y HASS" | La principal práctica recomendada por la industria dedicada a la metodología HALT y HASS (Instituto de Ciencias y Tecnología Ambientales). |
IPC-9592 (última revisión) | Requisitos para dispositivos de conversión de energía; incorpora formalmente los requisitos y perfiles HALT y HASS para esa clase de producto. |
IEC 62506, "Métodos para ensayos acelerados de productos" | Norma internacional que abarca los métodos de ensayo acelerados, incluidos los ensayos acelerados cualitativos del tipo HALT. |
MIL-HDBK-2164 / Documentos ESS heredados | Antecedentes de la evaluación clásica del estrés ambiental; un contraste útil con la práctica de HASS. |
Libros de referencia:
Gregg K. Hobbs, Ingeniería de confiabilidad acelerada: HALT y HASS (el texto fundamental del creador de los métodos);
Harry W. McLean, HALT, HASS y HASA explicados: Técnicas de confiabilidad acelerada (ASQ Quality Press);
Kirk A. Gray y John J. Paschkewitz, HALT y HASS de próxima generación: Diseño robusto de electrónica y sistemas (Wiley).
Preguntas frecuentes
¿Cuál es la diferencia entre HALT y HASS?
HALT es una prueba de detección en la etapa de diseño: se aplican esfuerzos que superan con creces las especificaciones en algunos prototipos para encontrar debilidades de diseño y medir los límites de operación y destrucción. HASS es una prueba de producción derivada de esos límites de HALT: cada unidad se somete a un perfil de esfuerzo breve e intenso para precipitar y detectar defectos de fabricación latentes antes del envío. HALT mejora el diseño; HASS protege la línea de producción.
¿Qué tipo de vibración se utiliza en las pruebas HALT y HASS?
Vibración pseudoaleatoria de seis grados de libertad (6-DoF) con impacto repetitivo. Martillos neumáticos golpean la mesa vibratoria, excitando simultáneamente los tres ejes de traslación y los tres de rotación en un rango de frecuencia de aproximadamente 2 Hz a 5 kHz e incluso superior. Su control se basa en el nivel global de Grms, en lugar de una densidad espectral de potencia (PSD) conformada, y sus niveles no son directamente comparables a la vibración de un vibrador electrodinámico de un solo eje.
¿Cuántas unidades se necesitan para un HALT?
Lo habitual es utilizar entre 4 y 8 unidades funcionales, siendo tres el mínimo práctico para distinguir una deficiencia de diseño real de un fallo puntual de fabricación. Los prototipos de ingeniería iniciales son aceptables; lo importante es detectar los problemas a tiempo.
¿Cuánto tiempo dura un HALT?
Un ensayo HALT completo —que incluye pruebas de estrés por enfriamiento, estrés por calentamiento, ciclos térmicos rápidos, estrés por vibración y condiciones ambientales combinadas— suele requerir de 3 a 5 días de tiempo en cámara por conjunto, además del análisis de fallos y las medidas correctivas posteriores.
¿HALT sustituye a las pruebas de cualificación como MIL-STD-810 o IEC 60068?
No. Las pruebas de calificación demuestran el cumplimiento con un entorno específico mediante un sistema de aprobado/suspenso; HALT es un proceso de descubrimiento que detecta debilidades y mide márgenes utilizando esfuerzos que superan ampliamente las especificaciones. Son complementarios: HALT perfecciona el diseño y, posteriormente, las pruebas de calificación demuestran el cumplimiento.
¿El sistema HASS consume la vida útil del producto?
Un sistema HASS desarrollado correctamente consume solo una fracción insignificante de la vida útil del producto. Esto se demuestra mediante la prueba de cribado (POS): un pequeño conjunto de unidades se somete a numerosas pruebas de cribado consecutivas (generalmente de 20 a 50 repeticiones) con verificación funcional completa, lo que demuestra que una sola prueba deja un amplio margen de vida útil. El sistema HASS solo es viable en un diseño con madurez HALT y márgenes adecuados.
¿Qué es HASA y cuándo debería la producción adoptarlo?
HASA (Auditoría de Estrés Altamente Acelerada) es una prueba HASS aplicada a una muestra estadística de la producción, en lugar del 100 % de las unidades. La producción puede pasar a HASA tras mantener tasas de defectos relevantes cercanas a cero en HASS. Cualquier defecto relevante detectado en la auditoría, un cambio en el proceso o componente, o un nuevo proveedor, debería dar lugar a la vuelta a HASS al 100 %.
Glosario
Término | Significado |
Estrés acelerado | Se aplicó una tensión superior a los niveles de campo previstos para reducir el tiempo hasta la falla. |
Medidas correctivas | Modificación del diseño o del proceso que elimine la causa raíz de un fallo. |
Desajuste de CTE | Las diferencias en los coeficientes de dilatación térmica entre los materiales unidos constituyen un factor determinante en las fallas por ciclos térmicos. |
Habitar | Periodo de mantenimiento a un nivel de estrés durante el cual el producto se somete a un uso funcional. |
ESS | Evaluación de estrés ambiental: evaluación clásica de la producción en condiciones de estrés a nivel de campo; predecesora de HASS. |
Grms | Aceleración cuadrática media en g; la métrica de nivel general para vibraciones de choque aleatorio/repetitivo. |
Fracaso duro | Daños permanentes e irreparables; define los límites de destrucción. |
Defecto latente | Un defecto presente pero aún no detectable; precipitado hasta convertirse en un defecto patentable por la tensión. |
Defecto de patente | Un defecto detectable. |
PSD | Densidad espectral de potencia: descripción de la energía de vibración en el dominio de la frecuencia. |
muestra sembrada | Unidad con defectos introducidos deliberadamente, utilizada para demostrar la eficacia de la pantalla. |
fallo suave | Mal funcionamiento recuperable bajo estrés; define los límites operativos. |
Estrés | Método de ensayo que aumenta la tensión en incrementos discretos con pausas entre ellos. |
Verificación HALT | Repita el procedimiento HALT en el hardware corregido para confirmar la mejora del margen. |
Aplique HALT y HASS a su producto. Hanse Environmental diseña y fabrica cámaras HALT/HASS de ambiente combinado y sistemas de vibración de 6 grados de libertad, y ofrece soporte para programas de prueba desde la primera HALT hasta la HASS de producción. Contáctenos para hablar sobre su programa de confiabilidad.