Cómo los ensayos de vida altamente acelerados (HALT) y el cribado de estrés altamente acelerado (HASS) encuentran los puntos débiles del diseño y los defectos de fabricación: de los perfiles de estrés escalonado y la vibración 6-DoF de choque repetitivo a la validación del cribado y el HASA.
Ideas clave
- HALT es un ensayo de descubrimiento en la fase de diseño que eleva el estrés por escalones muy por encima de la especificación para encontrar puntos débiles y medir los límites operativos y de destrucción; no es un ensayo de cualificación apto/no apto.
- HASS es un cribado de producción derivado de los límites HALT que precipita y detecta los defectos de fabricación latentes en el 100 % de las unidades sin consumir una parte apreciable de la vida del producto.
- Ambos utilizan vibración 6-DoF de choque repetitivo (10 Hz–10 kHz, controlada en GRMS) combinada con un ciclado térmico rápido de 60 °C/min o más.
- Un HALT completo suele necesitar de 4 a 8 unidades y de 3 a 5 días; un cribado HASS dura de unos minutos a un par de horas por unidad.
- El valor se obtiene en el seguimiento: análisis de causa raíz, acciones correctivas y HALT de verificación; y, en el caso del HASS, una validación del cribado documentada.
1. Referencia rápida
Esta primera sección es un resumen condensado para quien necesite lo esencial con rapidez; el resto de la guía desarrolla cada tema en detalle.
¿Qué es un ensayo HALT y qué es HASS?
HALT (Highly Accelerated Life Testing) es un ensayo de descubrimiento que se utiliza durante el diseño y el desarrollo. Se aplican estreses térmicos, de vibración y combinados, en aumento progresivo, a un pequeño número de prototipos — muy por encima de los niveles de especificación — para encontrar los eslabones más débiles del diseño, establecer sus límites operativos y de destrucción e impulsar las acciones correctivas. HALT no es un ensayo de cualificación apto/no apto y no simula el entorno de campo; su finalidad es precipitar los fallos con rapidez para poder corregirlos antes del lanzamiento.
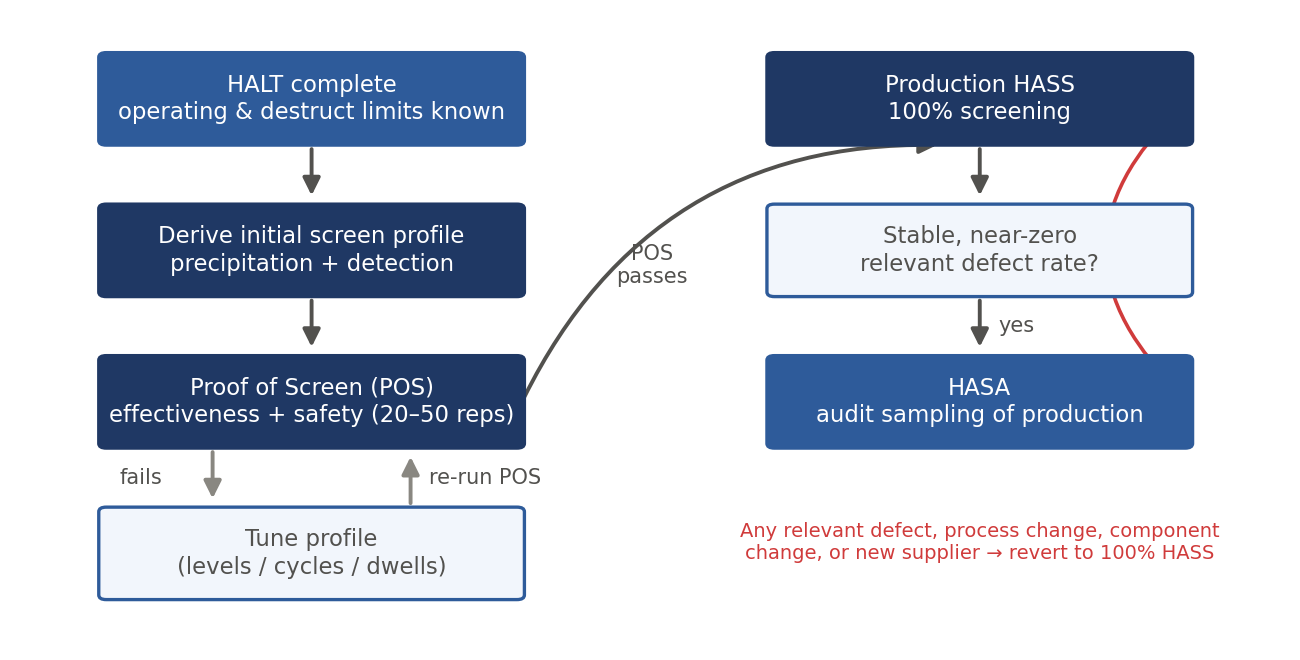
HASS (Highly Accelerated Stress Screening) es un cribado de producción derivado de los resultados del HALT. Cada unidad (cribado al 100 %) se somete a un perfil de estrés corto y agresivo — por encima de los niveles de especificación pero por debajo de los límites operativos encontrados en HALT — para precipitar y detectar los defectos de fabricación latentes antes del envío, sin consumir una parte apreciable de la vida del producto. Una vez estabilizado el proceso, el HASS puede pasar a HASA (Highly Accelerated Stress Audit), que criba una muestra estadística en lugar de todas las unidades.
Definiciones clave
| Término | Definición |
|---|---|
| HALT | Highly Accelerated Life Test: ensayo de estrés escalonado en la fase de diseño para descubrir los puntos débiles y los márgenes del diseño. |
| HASS | Highly Accelerated Stress Screen: cribado de producción (100 % de las unidades) derivado de los límites HALT. |
| HASA | Highly Accelerated Stress Audit: HASS aplicado a una muestra estadística de la producción. |
| LOL / UOL | Límite operativo inferior / superior (Lower / Upper Operating Limit): nivel de estrés a partir del cual el producto deja de funcionar correctamente pero se recupera al reducir el estrés (la frontera del fallo recuperable). |
| LDL / UDL | Límite de destrucción inferior / superior (Lower / Upper Destruct Limit): nivel de estrés al que se produce un daño permanente; el producto no se recupera. |
| Margen operativo | Diferencia entre el límite de especificación y el límite operativo. |
| Margen de destrucción | Diferencia entre el límite operativo y el límite de destrucción. |
| FLT | Límite fundamental de la tecnología (Fundamental Limit of Technology): el límite impuesto por una propiedad intrínseca del material (p. ej., el punto de fusión de la soldadura) que no puede mejorarse con cambios de diseño. |
| Cribado de precipitación | Segmento del HASS de mayor estrés, ejecutado por encima de la especificación pero por debajo de los límites operativos del HALT, para convertir los defectos latentes en detectables. |
| Cribado de detección | Segmento del HASS de menor estrés, también por debajo de los límites operativos, con el producto alimentado y monitorizado, para detectar los defectos precipitados. |
| Validación del cribado (Proof of Screen, POS) | Demostración de que el perfil HASS encuentra defectos (eficacia) y no consume una parte significativa de la vida del producto (seguridad). |
| Vibración de choque repetitivo (RS) | Vibración pseudoaleatoria de banda ancha en seis grados de libertad, generada por martillos neumáticos en una mesa HALT/HASS. |
| Vibración de baja intensidad (tickle) | Vibración de bajo nivel (~3–5 GRMS) aplicada de forma intermitente durante la monitorización, porque los niveles altos de vibración pueden enmascarar los defectos intermitentes. |
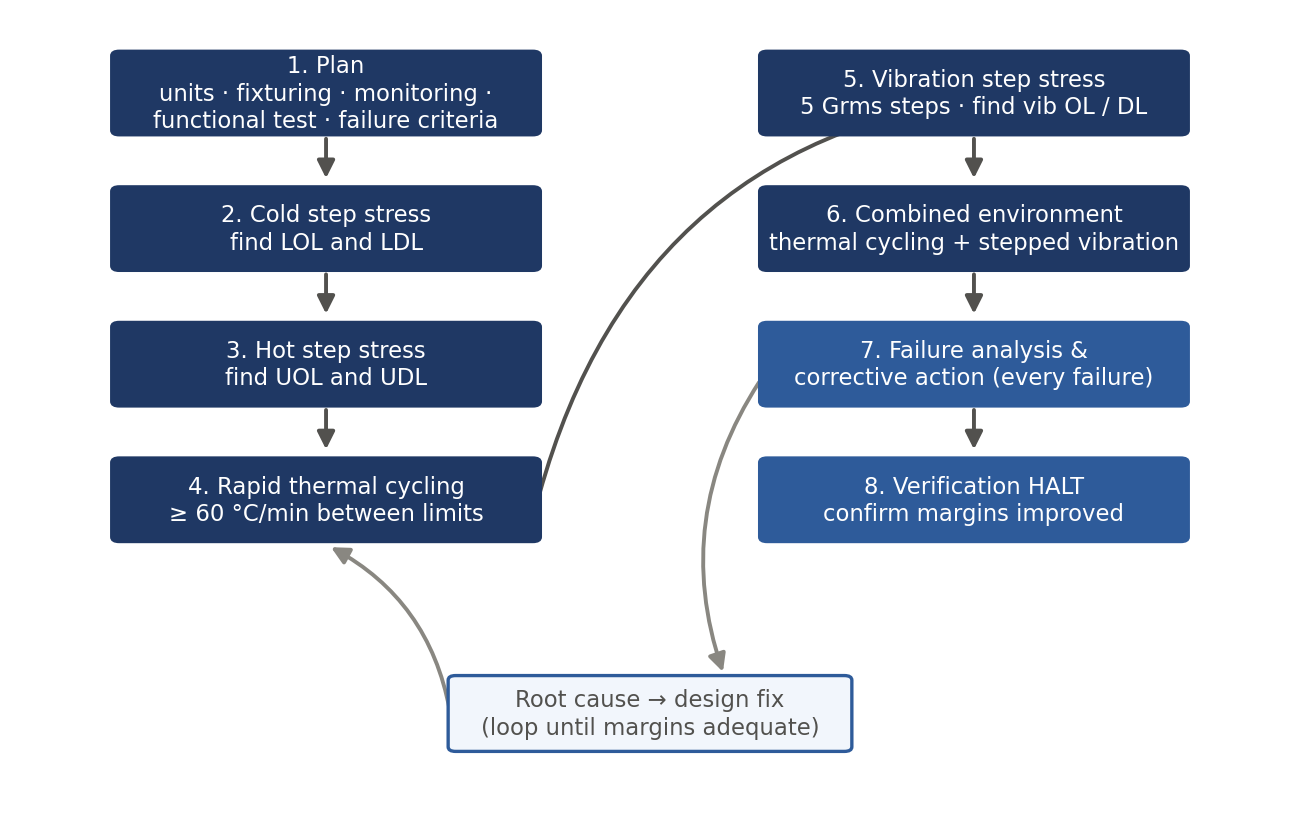
El flujo del ensayo HALT de un vistazo
- Estrés escalonado en frío: bajar la temperatura por escalones (normalmente de 10 °C) con permanencias; encontrar los límites operativo y de destrucción inferiores.
- Estrés escalonado en calor: subir la temperatura por escalones; encontrar los límites operativo y de destrucción superiores.
- Ciclado térmico rápido: ciclar entre los límites encontrados a la máxima velocidad de rampa alcanzable (normalmente 60 °C/min o más).
- Estrés escalonado de vibración: aumentar la vibración de choque repetitivo por escalones (normalmente de 5 GRMS) con permanencias; encontrar los límites operativo y de destrucción de vibración.
- Entorno combinado: ciclado térmico rápido y vibración escalonada simultáneos; suele precipitar fallos que ninguno de los dos estreses encuentra por sí solo.
- Análisis de fallos y acción correctiva para cada fallo relevante, y después HALT de verificación para confirmar la mejora de los márgenes.
Parámetros de estrés típicos
| Parámetro | Práctica habitual en HALT | Práctica habitual en HASS |
|---|---|---|
| Tamaño de la muestra | 4–8 unidades (mínimo ~3 para tener confianza) | 100 % de la producción (HASS) o una muestra (HASA) |
| Escalones de temperatura | Escalones de 10 °C; permanencia de 10 min tras la estabilización | Perfil fijo derivado de los límites HALT |
| Rango térmico | Hasta los límites de destrucción (los límites de destrucción del producto suelen situarse en torno a −80 a +140 °C) | Dentro de los límites operativos del HALT, con margen reducido (un punto de partida habitual es ~80 % del rango de límites operativos) |
| Velocidad de rampa | ≥ 60 °C/min en el producto, tan rápida como sea posible | La misma capacidad de la cámara; normalmente 2–5 ciclos |
| Escalones de vibración | Escalones de 5 GRMS; permanencias de 10 min; hasta el límite de destrucción | Por debajo del límite operativo de vibración, por encima del nivel de especificación |
| Tipo de vibración | Choque repetitivo 6-DoF, de 10 Hz a 10 kHz | La misma, a un nivel de cribado fijo |
| Duración | 3–5 días por HALT (por conjunto) | De unos minutos a ~1–2 horas por unidad |
| Monitorización | Ensayo funcional y monitorización continuos durante todo el ensayo | Monitorización continua durante el cribado de detección |
La regla más importante de todas. Un fallo HALT a un nivel de estrés muy superior a la especificación no es «poco realista». El eslabón más débil encontrado bajo un estrés exagerado es casi siempre el mismo eslabón más débil que falla en campo bajo un estrés normal; el estrés acelerado solo comprime el tiempo necesario para llegar a él. Cada fallo relevante merece un análisis de causa raíz y una decisión deliberada: corregirlo, o documentar por qué no.
2. ¿En qué se diferencia el HALT de los ensayos de cualificación tradicionales?
Los ensayos de cualificación clásicos (p. ej., MIL-STD-810, IEC 60068) aplican estreses que simulan el entorno de campo previsto, con márgenes, y plantean una pregunta de apto/no apto: ¿sobrevive el producto a su entorno especificado? HALT plantea una pregunta distinta: ¿dónde se rompe el producto, y por qué? Los dos son complementarios, no intercambiables: HALT no sustituye a los ensayos de conformidad o cualificación, y los ensayos de cualificación rara vez descubren los puntos débiles del diseño de forma eficiente.
| Aspecto | Cualificación tradicional | HALT |
|---|---|---|
| Objetivo | Demostrar la conformidad con la especificación | Descubrir los puntos débiles y los márgenes del diseño |
| Niveles de estrés | En la especificación o moderadamente por encima | Escalonados hasta los límites operativos y de destrucción |
| Resultado | Apto / no apto | Lista ordenada de puntos débiles; límites medidos |
| Fallos | Indeseables; pueden poner fin al ensayo | Esperados y deseados; son la razón de ser del ensayo |
| Vibración | Excitador electrodinámico monoaxial, PSD controlada | Choque repetitivo 6-DoF, de banda ancha |
| Duración | De días a semanas por eje/estrés | Normalmente 3–5 días en total |
| Cuándo | Fase final del diseño / preproducción | En cuanto existen prototipos funcionales |
¿Por qué funciona ensayar más allá de la especificación?
La mayoría de los fallos en campo de los productos electrónicos y electromecánicos tienen su origen en un pequeño número de puntos débiles latentes: uniones soldadas propensas a la fatiga, componentes insuficientemente sujetos, conectores y elementos de fijación que se aflojan, estructuras resonantes, diseños de temporización o térmicos al límite. El estrés elevado acelera los mecanismos que ponen al descubierto estos puntos débiles: la fatiga se acumula con la amplitud del estrés elevada a un exponente grande, de modo que un aumento moderado del estrés produce una reducción enorme del tiempo hasta el fallo. HALT lo aprovecha: el orden en que aparecen los puntos débiles bajo estrés acelerado coincide, en general, con el orden en que aparecen en campo.
De ello se derivan dos consecuencias. Primera: los resultados del HALT son cualitativos y comparativos, no una predicción cuantitativa de la vida; el HALT no produce por sí mismo una cifra de MTBF. Segunda: aumentar el margen entre la especificación y los límites operativos y de destrucción es el mecanismo por el que HALT mejora la fiabilidad en campo; con márgenes mayores, la distribución de estreses en campo rara vez alcanza el umbral de fallo.
Dónde encajan HALT y HASS en el ciclo de vida del producto
- Diseño y desarrollo: HALT en los primeros prototipos y de nuevo en unidades de diseño maduro. Cuanto antes se encuentran los puntos débiles, más barato resulta corregirlos.
- Verificación del diseño: el HALT de verificación tras las acciones correctivas confirma que los márgenes han mejorado y que no se han introducido nuevos puntos débiles.
- Arranque de la producción: perfil HASS desarrollado a partir de los límites HALT, validado mediante la validación del cribado y aplicado al 100 %.
- Producción madura: transición a HASA (muestreo de auditoría) cuando las tasas de defectos son demostrablemente bajas y estables; vuelta al HASS al 100 % ante cambios de proceso, cambios de proveedor o desviaciones en los defectos.
- Mantenimiento del producto: repetir el HALT ante cambios de diseño significativos, sustituciones de componentes o nuevos proveedores de piezas críticas.
3. Equipos y tipos de estrés
La cámara HALT/HASS
HALT y HASS se realizan en una cámara de entorno combinado que proporciona simultáneamente ciclado térmico rápido y vibración de choque repetitivo. Características principales:
- Sistema térmico: refrigeración por nitrógeno líquido (LN2) y calefacción eléctrica de alta potencia, que dan velocidades de rampa en el producto de 60 °C/min o más y un rango típico de temperatura del aire de aproximadamente −100 °C a +200 °C.
- Mesa de vibración: una mesa de aluminio o magnesio accionada por un conjunto de martillos neumáticos de impacto montados en ángulo bajo su cara inferior.
- Control: control térmico mediante termopares montados en el producto (control sobre la respuesta del producto, no solo del aire); consigna de vibración en GRMS global, medida por acelerómetros en la mesa o en el producto.
¿Qué tipo de vibración se utiliza en los ensayos HALT y HASS?
La vibración que se utiliza en HALT y HASS es una vibración pseudoaleatoria de choque repetitivo en seis grados de libertad. Unos martillos neumáticos golpean repetidamente la mesa y la excitan simultáneamente en los tres ejes de traslación (X, Y, Z) y los tres de rotación (balanceo, cabeceo y guiñada). El resultado es una excitación de banda ancha de 10 Hz a 10 kHz, de modo que prácticamente todas las resonancias estructurales del producto se excitan a la vez, en todas las orientaciones, sin cambiar de utillaje.
El espectro no es una PSD plana y controlada: lo determinan la estructura de la mesa, la presión de los martillos y el utillaje, y su distribución de energía no es gaussiana y tiene un contenido considerable de alta frecuencia. Por eso el control se hace por el nivel global de GRMS y no mediante un perfil espectral conformado. Como el contenido espectral difiere radicalmente del de la vibración aleatoria de un excitador electrodinámico, los valores de GRMS de una mesa HALT no son directamente comparables con los de un ensayo en excitador electrodinámico, y los niveles de vibración HALT no pueden trasladarse a perfiles MIL-STD-810 o similares.
¿Por qué choque repetitivo y no un excitador electrodinámico? Un excitador electrodinámico monoaxial excita las resonancias solo a lo largo de un eje cada vez y, normalmente, su respuesta cae a partir de 2–3 kHz. El choque repetitivo en seis grados de libertad excita todos los ejes y rotaciones a la vez en una banda más ancha, lo que precipita los defectos de fatiga y de aflojamiento mucho más deprisa — el objetivo de HALT/HASS — a costa de un control espectral preciso, que HALT/HASS no necesita.
Vibración de baja intensidad (tickle)
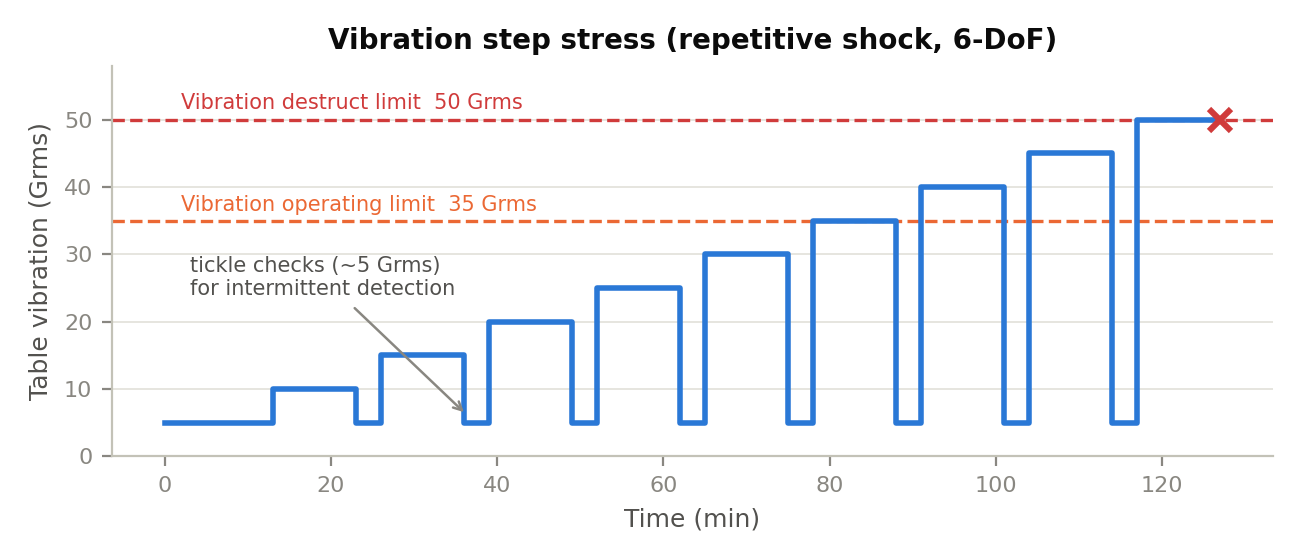
Los niveles altos de vibración pueden enmascarar los fallos intermitentes: una unión soldada agrietada puede hacer contacto de forma intermitente a 30 GRMS y, en cambio, abrirse limpiamente a 5 GRMS. Por eso la práctica habitual es bajar periódicamente a un nivel bajo de «tickle» (~3–5 GRMS) durante y después de las permanencias a alto nivel, mientras se ejecutan los ensayos funcionales, y monitorizar de forma continua durante las transiciones. Muchos defectos intermitentes solo son detectables en esta ventana de bajo nivel.
Estrés térmico
- Régimen estacionario en frío y en calor: estrés escalonado para encontrar los límites operativos y de destrucción en cada sentido. Permanecer en cada escalón hasta que se estabiliza el producto (no el aire) y mantener después normalmente 10 minutos con ensayo funcional.
- Ciclado térmico rápido: transiciones a la máxima velocidad alcanzable en el producto (≥ 60 °C/min normalmente) entre niveles algo por dentro de los límites descubiertos. Esto estresa las interfaces con coeficientes de dilatación térmica desajustados — uniones soldadas, taladros metalizados, estructuras adhesivadas — con mucha más eficacia que un ciclado lento.
Entorno combinado
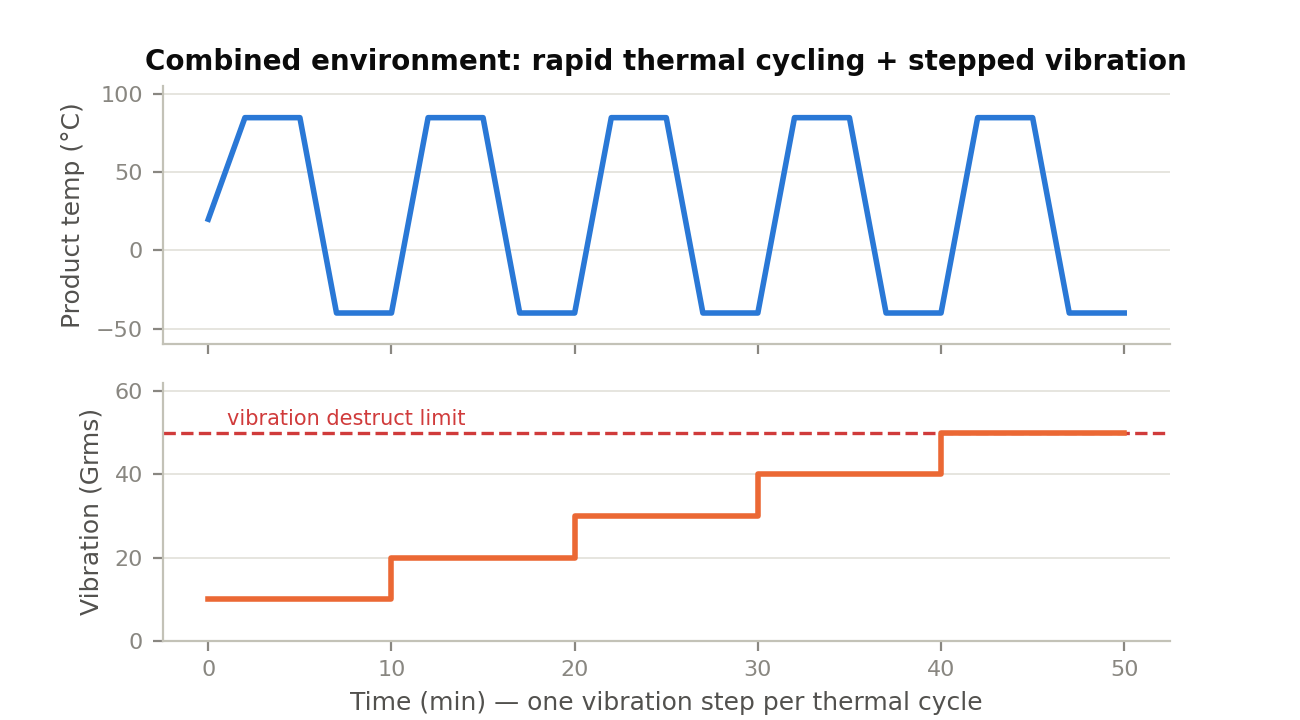
El ciclado térmico rápido y la vibración simultáneos constituyen el entorno de precipitación más eficaz que existe; los dos estreses interactúan (p. ej., materiales fragilizados por el frío bajo vibración; conjuntos dilatados por el calor sometidos a cizalladura) y ponen al descubierto de forma habitual puntos débiles que ninguno de los dos encuentra por separado. El segmento de entorno combinado es, normalmente, la etapa final y más productiva del HALT, y es la base del cribado de precipitación del HASS.
Otros estreses aplicados
La temperatura y la vibración son los estreses fundamentales del HALT, pero un HALT riguroso también ejercita el producto eléctricamente. Los estreses adicionales habituales, elegidos según su relevancia para el producto, son: ciclado de alimentación (incluido el encendido a temperaturas extremas), márgenes de tensión (alimentación escalonada por encima y por debajo de la nominal en los extremos de estrés), márgenes de frecuencia cuando el diseño lo permite, variación de la carga dentro y fuera del rango especificado, y humedad, polarización en CC u otros estreses específicos del producto cuando la física del fallo lo justifica.
4. Metodología HALT
4.1 Planificación y preparación
Unidades de ensayo
Utilice de 4 a 8 unidades funcionales representativas del diseño que se evalúa; tres es el mínimo práctico para distinguir un punto débil del diseño de un fallo de fabricación aislado. Sirven los primeros prototipos de ingeniería — de lo que se trata es de encontrar los problemas pronto —, pero registre la configuración con precisión para poder vincular los resultados a una revisión del diseño. Conserve el hardware que haya fallado para el análisis de fallos.
Utillaje
El utillaje debe transmitir la energía de la mesa al producto con eficacia y rigidez: placas o soportes de aluminio mecanizado atornillados directamente a la mesa, que sujeten el producto tal como va montado en servicio siempre que sea posible. Verifique la transmisibilidad con acelerómetros en el producto; un utillaje blando que atenúe la entrada invalida los niveles de vibración. Con excitación 6-DoF, los cambios de orientación suelen ser innecesarios, pero los productos con una estructura marcadamente direccional pueden justificar una segunda orientación.
Instrumentación y monitorización
- Termopares en los puntos térmicamente significativos (componente más caliente, mayor masa, punto de control). Controle la cámara desde un termopar del producto.
- Acelerómetros en la mesa y en puntos representativos del producto.
- Monitorización funcional continua: el producto debe estar en funcionamiento y ejercitándose durante todo el ensayo. Un ensayo funcional completo, rápido y automatizado es el factor que más determina la calidad de un HALT: los fallos no detectados son lecciones no aprendidas.
- Registro de datos de todos los parámetros monitorizados, con marcas de tiempo correlacionadas con el perfil de estrés.
Criterios de fallo
Defina de antemano qué constituye un fallo recuperable (mal funcionamiento recuperable: la base de los límites operativos) y un fallo permanente (daño permanente: la base de los límites de destrucción), y qué degradación funcional cuenta como fallo para este producto.
4.2 Estrés escalonado en frío y en calor
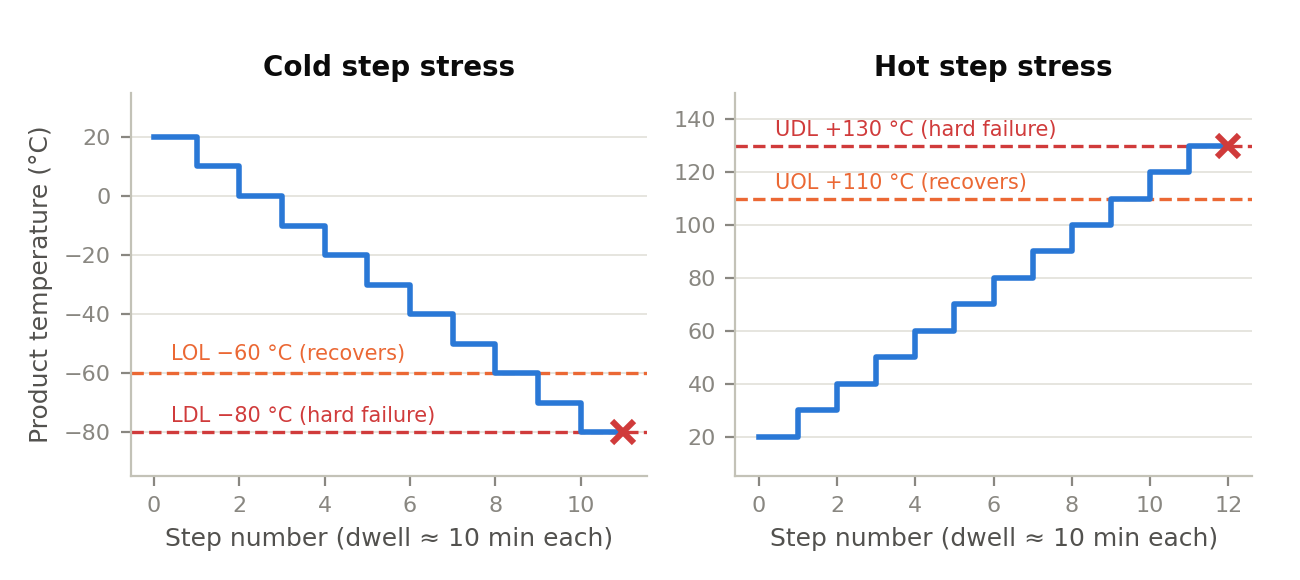
Empiece a temperatura ambiente (o en el límite inferior de la especificación) y baje la temperatura en escalones de 10 °C. En cada escalón, deje que se estabilice la temperatura del producto, mantenga una permanencia de unos 10 minutos y ejecute el ensayo funcional completo con ciclado de alimentación. Continúe más allá del punto de fallo recuperable (el límite operativo inferior, LOL) — verifique la recuperación calentando — y siga hasta que un fallo permanente establezca el límite de destrucción inferior (LDL), o hasta alcanzar el límite fundamental de la tecnología o la capacidad de la cámara.
Repita después el procedimiento hacia arriba, en escalones de 10 °C desde la temperatura ambiente. Identifique el límite operativo superior (UOL), en el que el producto funciona mal pero se recupera al enfriarse, y continúe hasta el límite de destrucción superior (UDL). Los límites del lado caliente suelen venir fijados por las especificaciones de los componentes o por paradas de seguridad térmicas o de software; cuando interviene una parada deliberada, regístrela como tal y considere ensayar más allá de ella cuando sea seguro e informativo.
4.3 Ciclado térmico rápido
Cicle entre temperaturas situadas a un margen seguro por dentro de los límites operativos descubiertos (normalmente 5–10 °C por dentro), a la máxima velocidad de rampa alcanzable, durante un número reducido de ciclos (normalmente 3–5 en HALT). El producto funciona y se monitoriza durante todo el proceso, con ensayos funcionales tanto durante las rampas como en las permanencias: muchos defectos solo aparecen durante las transiciones. El ciclado térmico pone al descubierto mecanismos de desajuste de CTE y de fatiga que el escalonado en régimen estacionario no revela.
4.4 Estrés escalonado de vibración
A una temperatura benigna, aplique vibración de choque repetitivo empezando en unos 5 GRMS y aumente en escalones de 5 GRMS, con permanencias de ~10 minutos y ensayo funcional continuo. Incluya comprobaciones a nivel de tickle después de cada permanencia a alto nivel para captar los intermitentes enmascarados. Continúe más allá del límite operativo de vibración hasta el límite de destrucción de vibración. Después de cada escalón, inspeccione en busca de daños mecánicos: tornillería que se afloja, roturas de patillas de componentes, uniones agrietadas, cableado rozado. Tenga en cuenta que parte del daño por fatiga es acumulativo; cuando se alcance el nivel de destrucción, atribuya los fallos teniendo presente la exposición acumulada.
4.5 Entorno combinado
Ejecute ciclado térmico rápido y vibración simultáneos. Un perfil estándar escala la vibración hacia arriba con cada ciclo térmico sucesivo (p. ej., cinco ciclos térmicos con vibración a 1/5, 2/5, 3/5, 4/5 y 5/5 del límite de destrucción de vibración), con las duraciones de permanencia de los segmentos de estrés individuales, monitorización continua y comprobaciones a nivel de tickle. Es habitual que aparezcan fallos nuevos ante combinaciones de estreses que, por separado, el producto soporta; y son precisamente los fallos que este segmento existe para encontrar.
4.6 Límites, márgenes y qué hacer con ellos
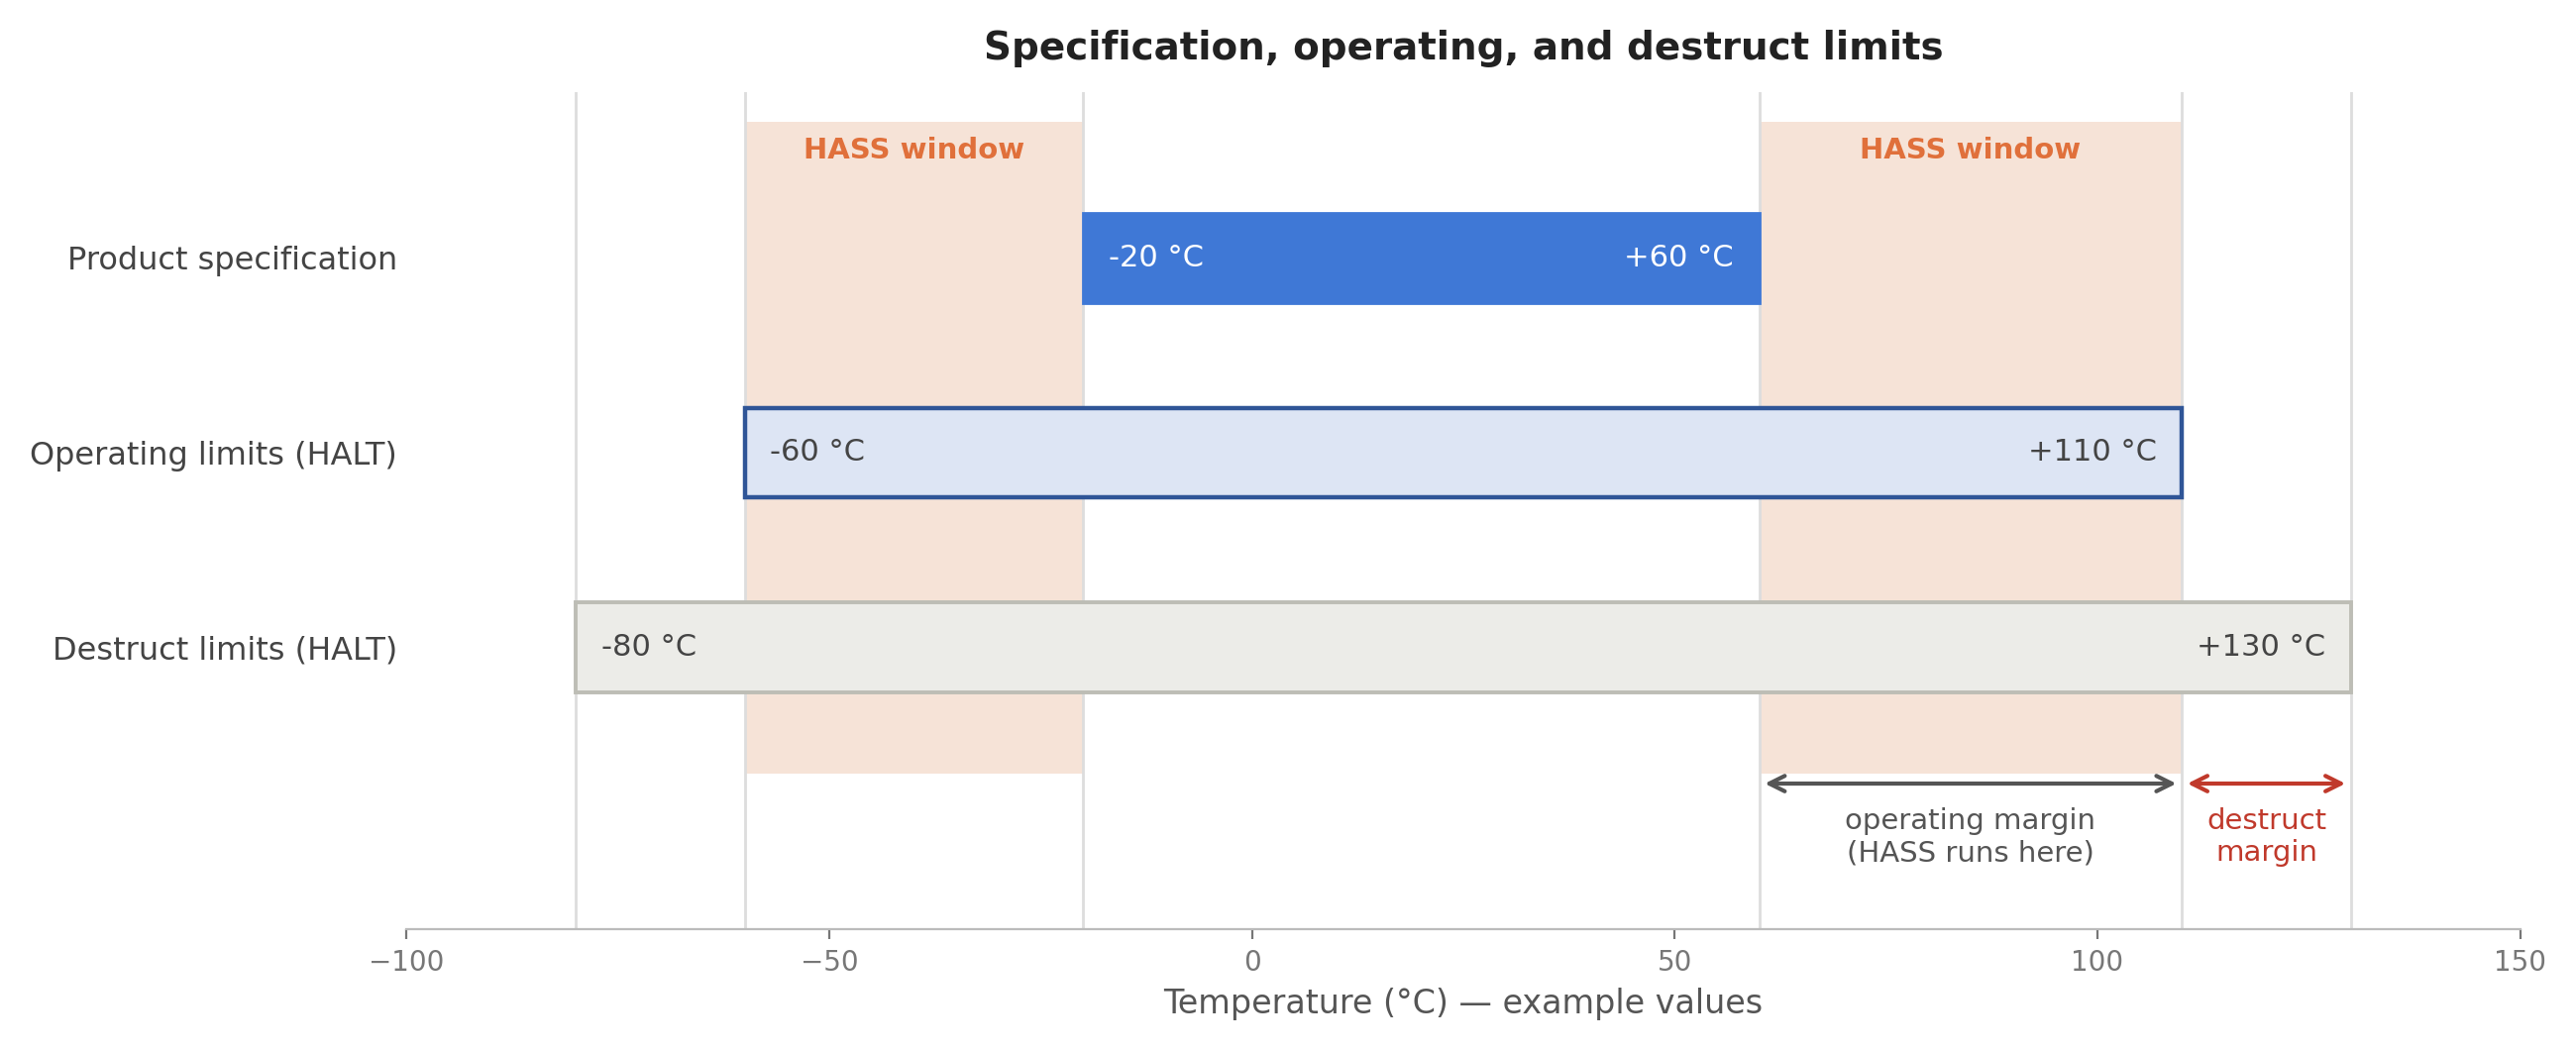
El producto del HALT es un conjunto de límites medidos y los fallos que hay detrás de ellos. Los límites operativos (fallos recuperables: el producto se recupera al retirar el estrés) se convierten en la cota superior del cribado HASS — tanto la precipitación como la detección se ejecutan por debajo de ellos y por encima de la especificación — y en la base para evaluar el margen respecto a la especificación. Los límites de destrucción (fallos permanentes: daño permanente) son una métrica de la robustez del diseño y muestran cuánto margen queda más allá del cribado.
Juzgue cada margen frente a la especificación y al entorno de campo. No existe un margen exigido universal, pero la práctica habitual busca límites operativos holgadamente por encima de la especificación (p. ej., ≥ 20 °C en temperatura y un margen de vibración sustancial) y considera obligatorio corregir cualquier punto débil situado dentro de la especificación o cerca de ella. Cuando un límite lo fija el límite fundamental de la tecnología, documéntelo y pare; cuando lo fija un punto débil corregible, corríjalo.
4.7 Análisis de fallos y acción correctiva
- Registre cada anomalía con las condiciones de estrés en el momento de producirse, si se recuperó o no y la función afectada.
- Realice un análisis de fallos de causa raíz de cada fallo relevante hasta llegar al mecanismo físico (fatiga, sobreestrés, contaminación, margen de temporización, etc.).
- Clasifique: punto débil del diseño, fallo de fabricación o de proceso, defecto de componente, artefacto inducido por el ensayo o límite fundamental de la tecnología.
- Dé una disposición explícita a cada hallazgo: acción correctiva con responsable y fecha, o una decisión de aceptación documentada y justificada.
- Ejecute un HALT de verificación sobre el hardware corregido para confirmar que el punto débil se ha eliminado, que los márgenes han mejorado y que no se han introducido nuevos puntos débiles.
Cuestión de disciplina. Un HALT sin un análisis de fallos disciplinado y sin acciones correctivas en bucle cerrado es una forma cara de romper prototipos. El tiempo de cámara es la parte barata del programa; es en el seguimiento de ingeniería donde se gana realmente la fiabilidad.
4.8 Informe del HALT
Un informe de HALT debe contener, como mínimo: la configuración del producto y los números de serie; la descripción del utillaje y la instrumentación; los perfiles de estrés tal como se ejecutaron; todos los límites encontrados (en forma de tabla, con el elemento que falló en cada uno); cada fallo con su causa raíz y su disposición; la evaluación de los márgenes frente a la especificación; y recomendaciones, incluida la de si el diseño está listo para desarrollar el HASS. Las fotografías del utillaje y de los fallos aumentan de forma notable el valor del informe a largo plazo.
5. Metodología HASS
5.1 Finalidad y condiciones previas
HASS encuentra los defectos de fabricación latentes — soldaduras frías, componentes agrietados, tornillería suelta, fallos de mano de obra y de proceso — en las unidades de producción, con la rapidez y la suavidad suficientes para aplicarse al 100 % del producto. HASS presupone un diseño madurado mediante HALT: los niveles de cribado se sitúan en el margen operativo — por encima de la especificación, por debajo de los límites operativos —, de modo que un diseño con márgenes operativos estrechos no puede cribarse con eficacia. No intente desarrollar un HASS hasta que las acciones correctivas del HALT estén completas y los márgenes sean adecuados.
5.2 Estructura del cribado: precipitación y detección
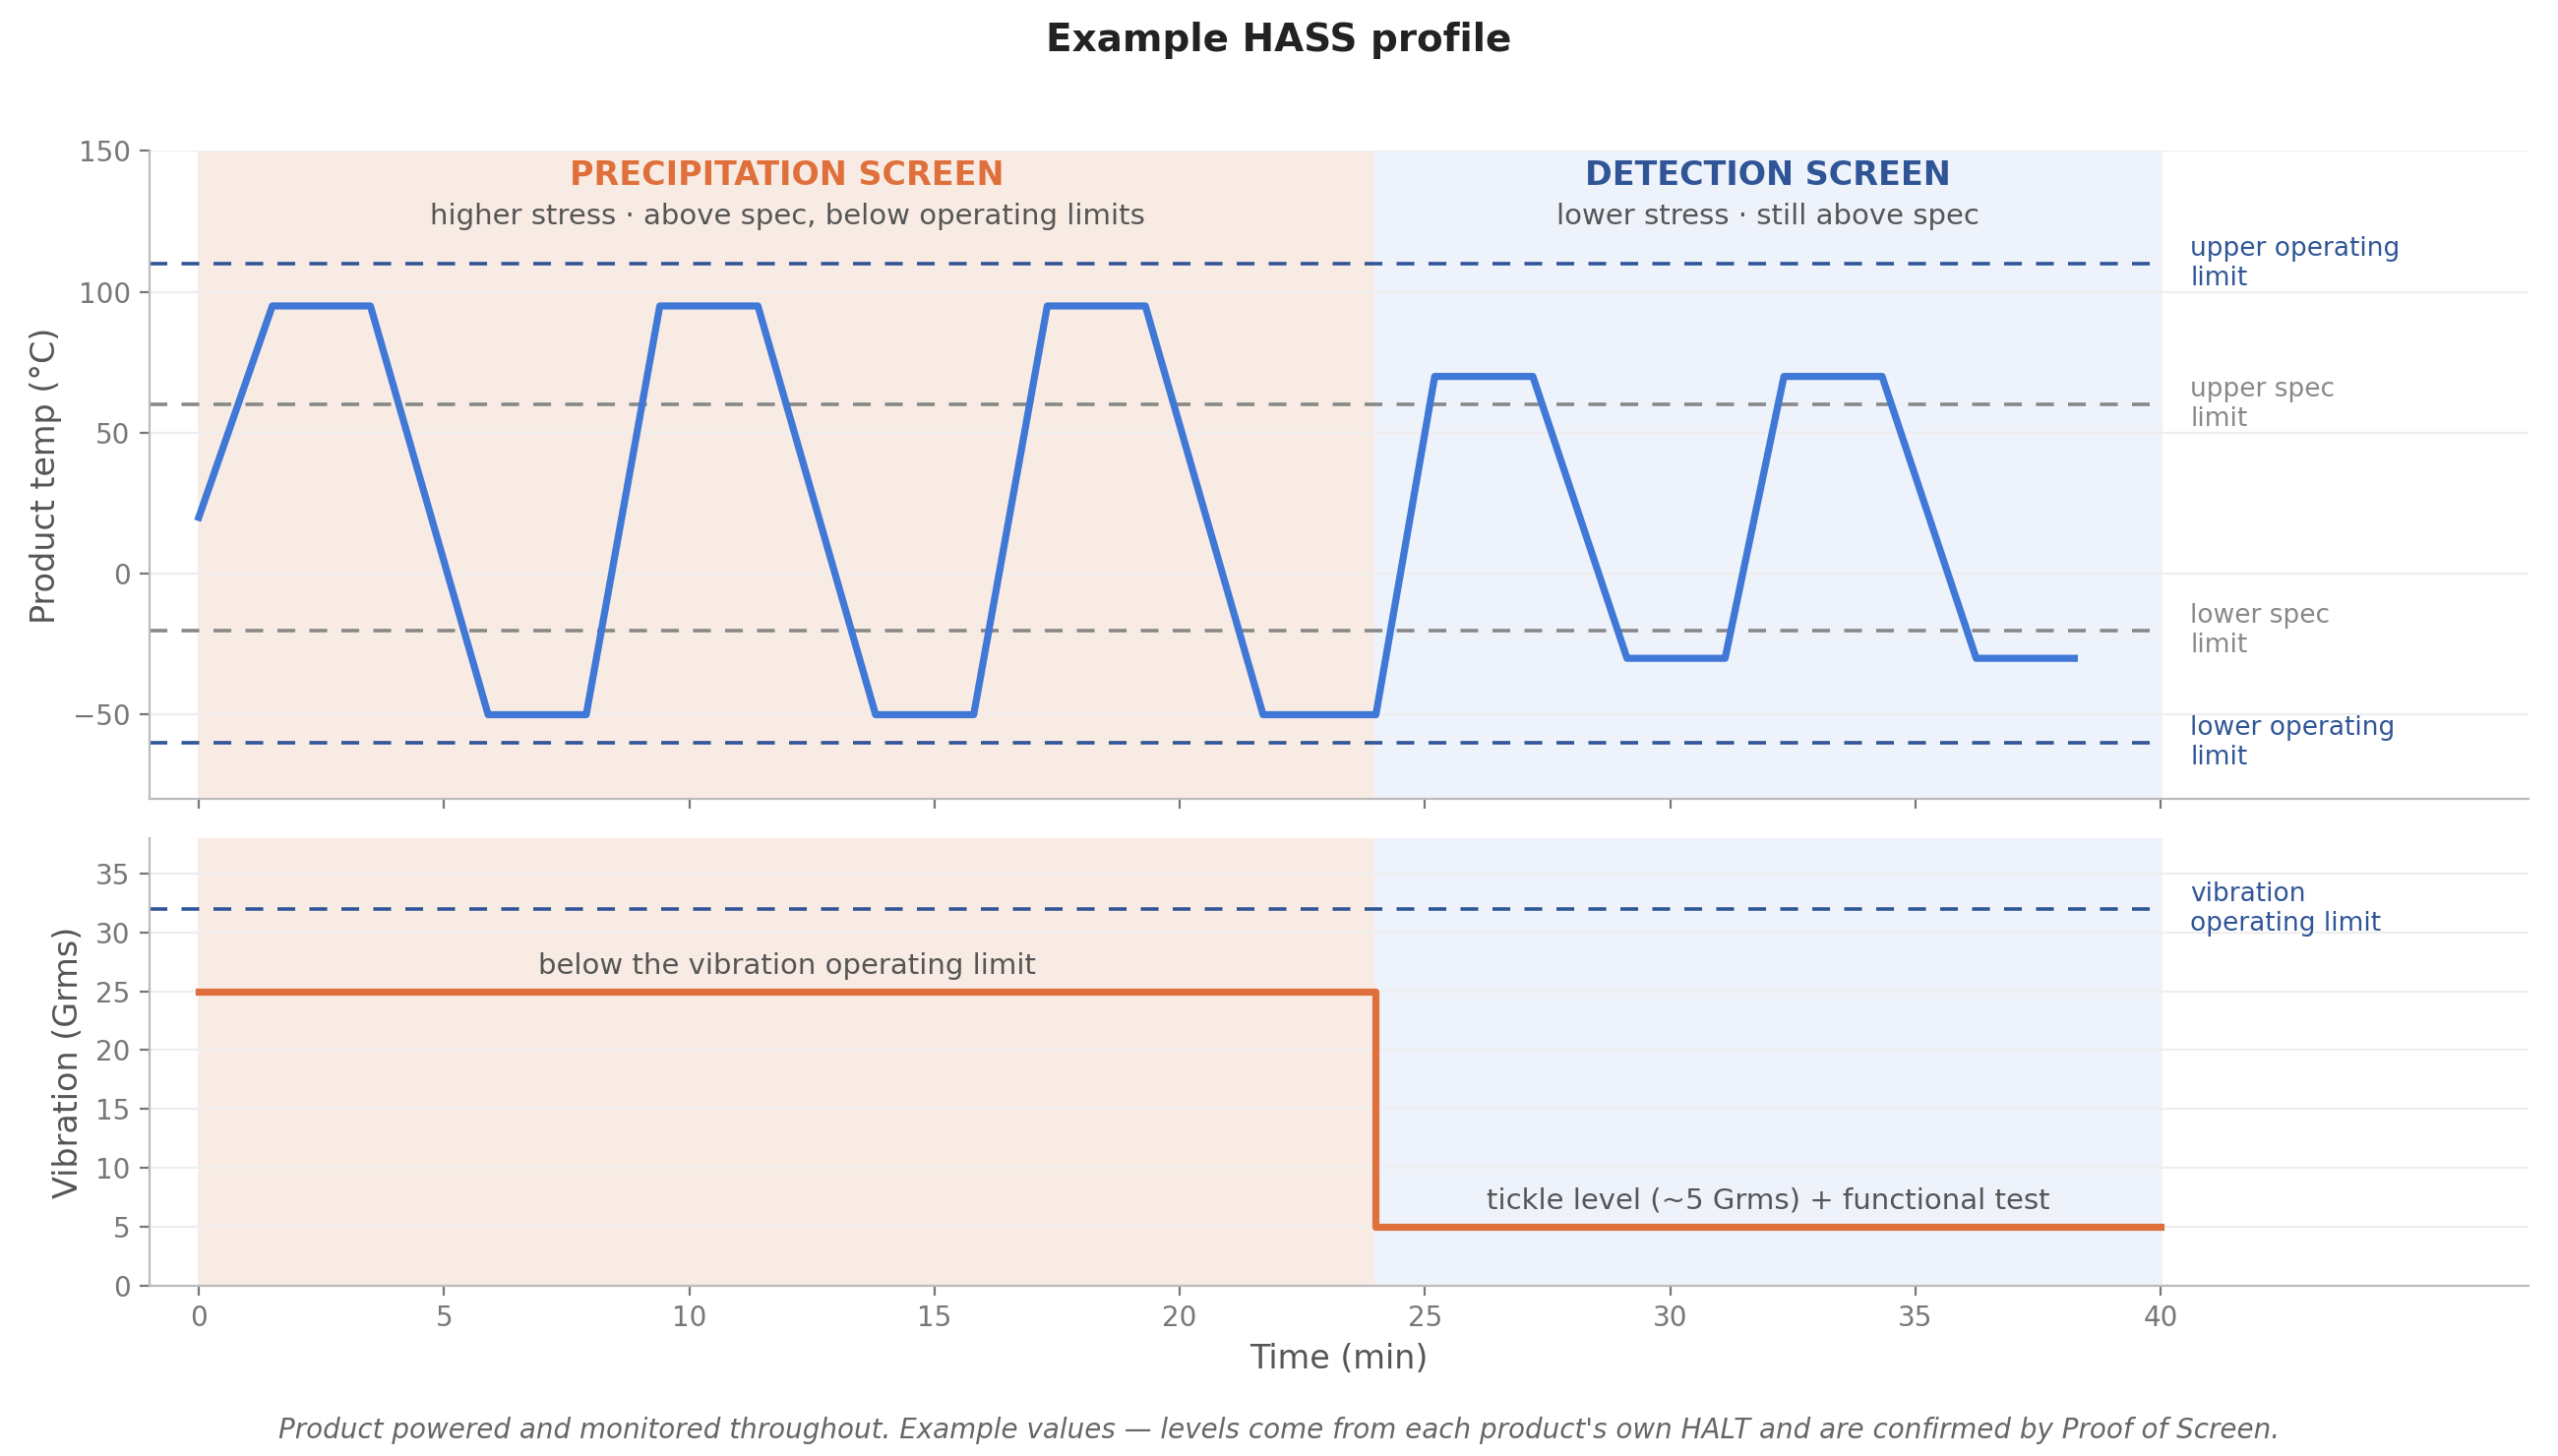
- Cribado de precipitación: el segmento de mayor estrés, por encima de la especificación pero por debajo de los límites operativos, aplicado para convertir los defectos latentes en patentes (detectables). Como se mantiene dentro de los límites operativos, el producto puede estar alimentado y monitorizado también durante la precipitación. El entorno de precipitación normal es el ciclado térmico combinado con vibración.
- Cribado de detección: estrés menor, todavía dentro de los límites operativos, con el producto alimentado, ejercitado y monitorizado de forma continua, para que los defectos precipitados se observen realmente. Incluye vibración de baja intensidad (tickle) y ensayo funcional durante las transiciones térmicas.
Un perfil HASS típico consta de un pequeño número de ciclos de entorno combinado (a menudo 2–5), con un segmento de precipitación seguido de un segmento de detección, que suman en total de unos minutos a un par de horas por unidad.
5.3 Fijación de los niveles iniciales del cribado
Reglas generales del sector para un perfil inicial, siempre sujetas a ajuste y a la validación del cribado:
| Estrés | Nivel inicial de precipitación | Nivel inicial de detección |
|---|---|---|
| Térmico | Por encima de la especificación, por debajo de los límites operativos del HALT con un margen de seguridad (un punto de partida habitual es ~80 % del rango de límites operativos) | Dentro de los límites operativos con un margen holgado (p. ej., 5–10 °C) |
| Vibración | Por debajo del límite operativo de vibración, por encima del nivel de especificación | Nivel de tickle (~3–5 GRMS) durante el ensayo funcional |
| Velocidad de rampa | La máxima alcanzable | La máxima alcanzable |
Son puntos de partida, no requisitos: el cribado correcto es el que valida la validación del cribado para este producto, este proceso y este historial de fallos.
5.4 Validación del cribado (Proof of Screen, POS)
Antes de usarlo en producción, hay que demostrar que el perfil candidato es a la vez eficaz y seguro:
- Eficacia: el cribado encuentra defectos. Demuéstrelo cribando unidades con defectos conocidos o sembrados (p. ej., uniones deliberadamente marginales, tornillería aflojada) o confirmando que detecta los tipos de defecto del historial actual de fallos escapados.
- Seguridad (consumo de vida): el cribado no consume una parte apreciable de la vida del producto. Demuéstrelo sometiendo un pequeño conjunto de unidades a muchos cribados consecutivos — la práctica habitual es de 20 a 50 repeticiones — con verificación funcional completa; si sobreviven con margen, un solo cribado consume una fracción pequeña de la vida. Continúe, cuando sea posible, con un HALT sobre unidades cribadas frente a unidades sin cribar para confirmar que los límites no se han degradado.
Documente los resultados de la POS como autorización de referencia del cribado de producción, y repita la POS cuando el cribado o el diseño cambien de forma sustancial.
5.5 Ejecución del HASS en producción
- Cribe el 100 % de las unidades; dé disposición a cada fallo con causa raíz y acción correctiva incorporadas al proceso de producción: HASS es un motor de mejora del proceso, no solo un filtro.
- Siga semanalmente la tendencia del rendimiento y el Pareto de defectos; una tasa de precipitación creciente señala una desviación del proceso o de un proveedor.
- Mantenga los utillajes, los perfiles y la monitorización bajo control de configuración; recualifique el cribado (POS) tras cualquier cambio de diseño o de proceso.
- Devuelva los hallazgos sistemáticos al diseño y al HALT: los fallos HASS recurrentes de un mismo mecanismo pueden indicar un margen estrecho, y no solo un problema de mano de obra.
5.6 Transición a HASA
Cuando el rendimiento del HASS es alto y estable — normalmente tras un periodo sostenido de tasas de defectos relevantes próximas a cero —, el cribado puede pasar a un régimen de auditoría (HASA), cribando una muestra estadística por lote o por periodo. Defina el plan de muestreo, la base de riesgo de escape que lo justifica y, sobre todo, las condiciones que obligan a volver al HASS al 100 %: cualquier defecto relevante encontrado en la auditoría, cambios de proceso o de componentes, nuevos proveedores o señales procedentes de las devoluciones de campo.
6. Consideraciones para la gestión del programa
Cuándo HALT/HASS es (y no es) la herramienta adecuada
- Es idóneo para la electrónica y los conjuntos electromecánicos en los que los fallos de campo están dominados por mecanismos de fatiga, de interconexión y de mano de obra.
- Es menos adecuado para los mecanismos de fallo que el estrés térmico y de vibración acelerado no excita: desgaste de consumibles, corrosión, electromigración, degradación óptica; cúbralos con ensayos de vida específicos.
- Los resultados del HALT son comparativos entre diseños, no predictivos: no producen cifras de MTBF ni sustituyen a la predicción de fiabilidad, la demostración o los ensayos de conformidad.
- Los productos muy grandes o de masa muy elevada pueden superar la capacidad de la mesa; en ese caso, haga HALT a los subconjuntos.
Perfil coste-beneficio
Un HALT suele costar unos pocos prototipos y menos de una semana de tiempo de cámara, situado en el punto del desarrollo en el que los cambios de diseño son más baratos. Su retorno son los fallos en campo, los costes de garantía y los rediseños que se evitan. HASS añade un coste de producción por unidad (minutos de tiempo de cámara y de monitorización) y se justifica cuando el coste de los fallos en campo es alto, los procesos son inmaduros o los volúmenes hacen valiosa la detección temprana de defectos; HASA conserva la mayor parte del beneficio por una fracción del coste una vez demostrada la estabilidad.
Errores habituales
- Una cobertura insuficiente del ensayo funcional durante el ensayo: los fallos se precipitan pero no se detectan.
- Un utillaje blando que atenúa la entrada de vibración e invalida los niveles sin que nadie lo advierta.
- Detenerse en el primer fallo en lugar de continuar para encontrar el siguiente eslabón más débil.
- Descartar los fallos a alto estrés por «poco realistas» en lugar de analizarlos.
- Ejecutar HASS con márgenes estrechos, consumiendo vida del producto o dañando unidades buenas.
- Tratar el HALT como una puerta de apto/no apto: es un proceso de descubrimiento; un «apto» sin hallazgos suele significar que los estreses o la monitorización fueron insuficientes.
- Ausencia de acciones correctivas en bucle cerrado, o de HALT de verificación tras las correcciones.
7. Normas y lecturas complementarias
| Documento | Alcance |
|---|---|
| IEST-RP-PR003, «HALT and HASS» | La principal práctica recomendada del sector dedicada a la metodología HALT y HASS (Institute of Environmental Sciences and Technology). |
| IPC-9592B | Requisitos para dispositivos de conversión de potencia; incorpora formalmente requisitos y perfiles HALT y HASS para esa clase de productos. |
| IEC 62506, «Methods for product accelerated testing» | Norma internacional que cubre los métodos de ensayo acelerado, incluidos los ensayos acelerados cualitativos del tipo HALT. |
| MIL-HDBK-2164 / documentos ESS históricos | Fundamentos del cribado de estrés ambiental clásico; un contraste útil con la práctica HASS. |
Qué normas exigen HALT y HASS, y cuáles son en cambio ensayos de cualificación, se expone norma por norma en nuestra guía de normas HALT/HASS.
Libros de referencia: Gregg K. Hobbs, Accelerated Reliability Engineering: HALT and HASS (el texto fundacional, del creador de los métodos); Harry W. McLean, HALT, HASS, and HASA Explained: Accelerated Reliability Techniques (ASQ Quality Press); Kirk A. Gray y John J. Paschkewitz, Next Generation HALT and HASS: Robust Design of Electronics and Systems (Wiley).