高加速壽命試驗與高加速應力篩選如何找出設計弱點與製造缺陷——從步進應力曲線與 6-DoF 重複衝擊振動,到篩選驗證與 HASA。
重點摘要
- HALT 是設計階段的探索性試驗,把應力逐步提高到遠超規格的程度,以找出弱點並量測操作極限與破壞極限——它不是通過/不通過的鑑定試驗。
- HASS 是由 HALT 極限推導出的量產篩選,在 100% 的產品上激發並偵測潛在的製造缺陷,而不消耗有意義的產品壽命。
- 兩者都使用 6-DoF 重複衝擊振動 (10 Hz–10 kHz,以 GRMS 控制),並結合 60 °C/min 或更快的快速溫度循環。
- 一次完整的 HALT 通常需要 4–8 台樣品與 3–5 天;一次 HASS 篩選每台產品只需幾分鐘到一兩個小時。
- 價值在後續工作中實現:根本原因分析、矯正措施與驗證 HALT——對 HASS 而言,還有一份有文件記錄的篩選驗證。
1. 快速參考
第一節是為需要快速掌握要點的讀者準備的濃縮總覽;指南的其餘部分會完整展開每個主題。
什麼是 HALT 試驗?什麼又是 HASS?
HALT (Highly Accelerated Life Testing,高加速壽命試驗) 是設計與開發階段使用的探索性試驗。對少數原型機施加逐步增大的溫度、振動與複合應力——遠超規格水準——以找出設計中最脆弱的環節、確立其操作極限與破壞極限,並推動矯正措施。HALT 不是通過/不通過的鑑定試驗,也不模擬現場環境;其目的是快速激發失效,以便在發布前修正。
HASS (Highly Accelerated Stress Screening,高加速應力篩選) 是由 HALT 結果推導出的量產篩選。每一台產品 (100% 篩選) 都經過一段短而強的應力曲線——高於規格水準,但低於 HALT 中找到的操作極限——以在出貨前激發並偵測潛在的製造缺陷,而不消耗有意義的產品壽命。一旦製程穩定,HASS 可以轉為 HASA (Highly Accelerated Stress Audit,高加速應力稽核),即篩選統計樣本而非每一台產品。
關鍵定義
| 詞彙 | 定義 |
|---|---|
| HALT | 高加速壽命試驗——設計階段的步進應力試驗,用來發現設計弱點與裕度。 |
| HASS | 高加速應力篩選——由 HALT 極限推導出的量產篩選 (100% 產品)。 |
| HASA | 高加速應力稽核——對量產的統計樣本實施的 HASS。 |
| LOL / UOL | 下/上操作極限——超過此應力水準後產品不再正常運作,但應力降低後可恢復 (軟性失效邊界)。 |
| LDL / UDL | 下/上破壞極限——在此應力水準發生永久 (硬性) 損壞;產品無法恢復。 |
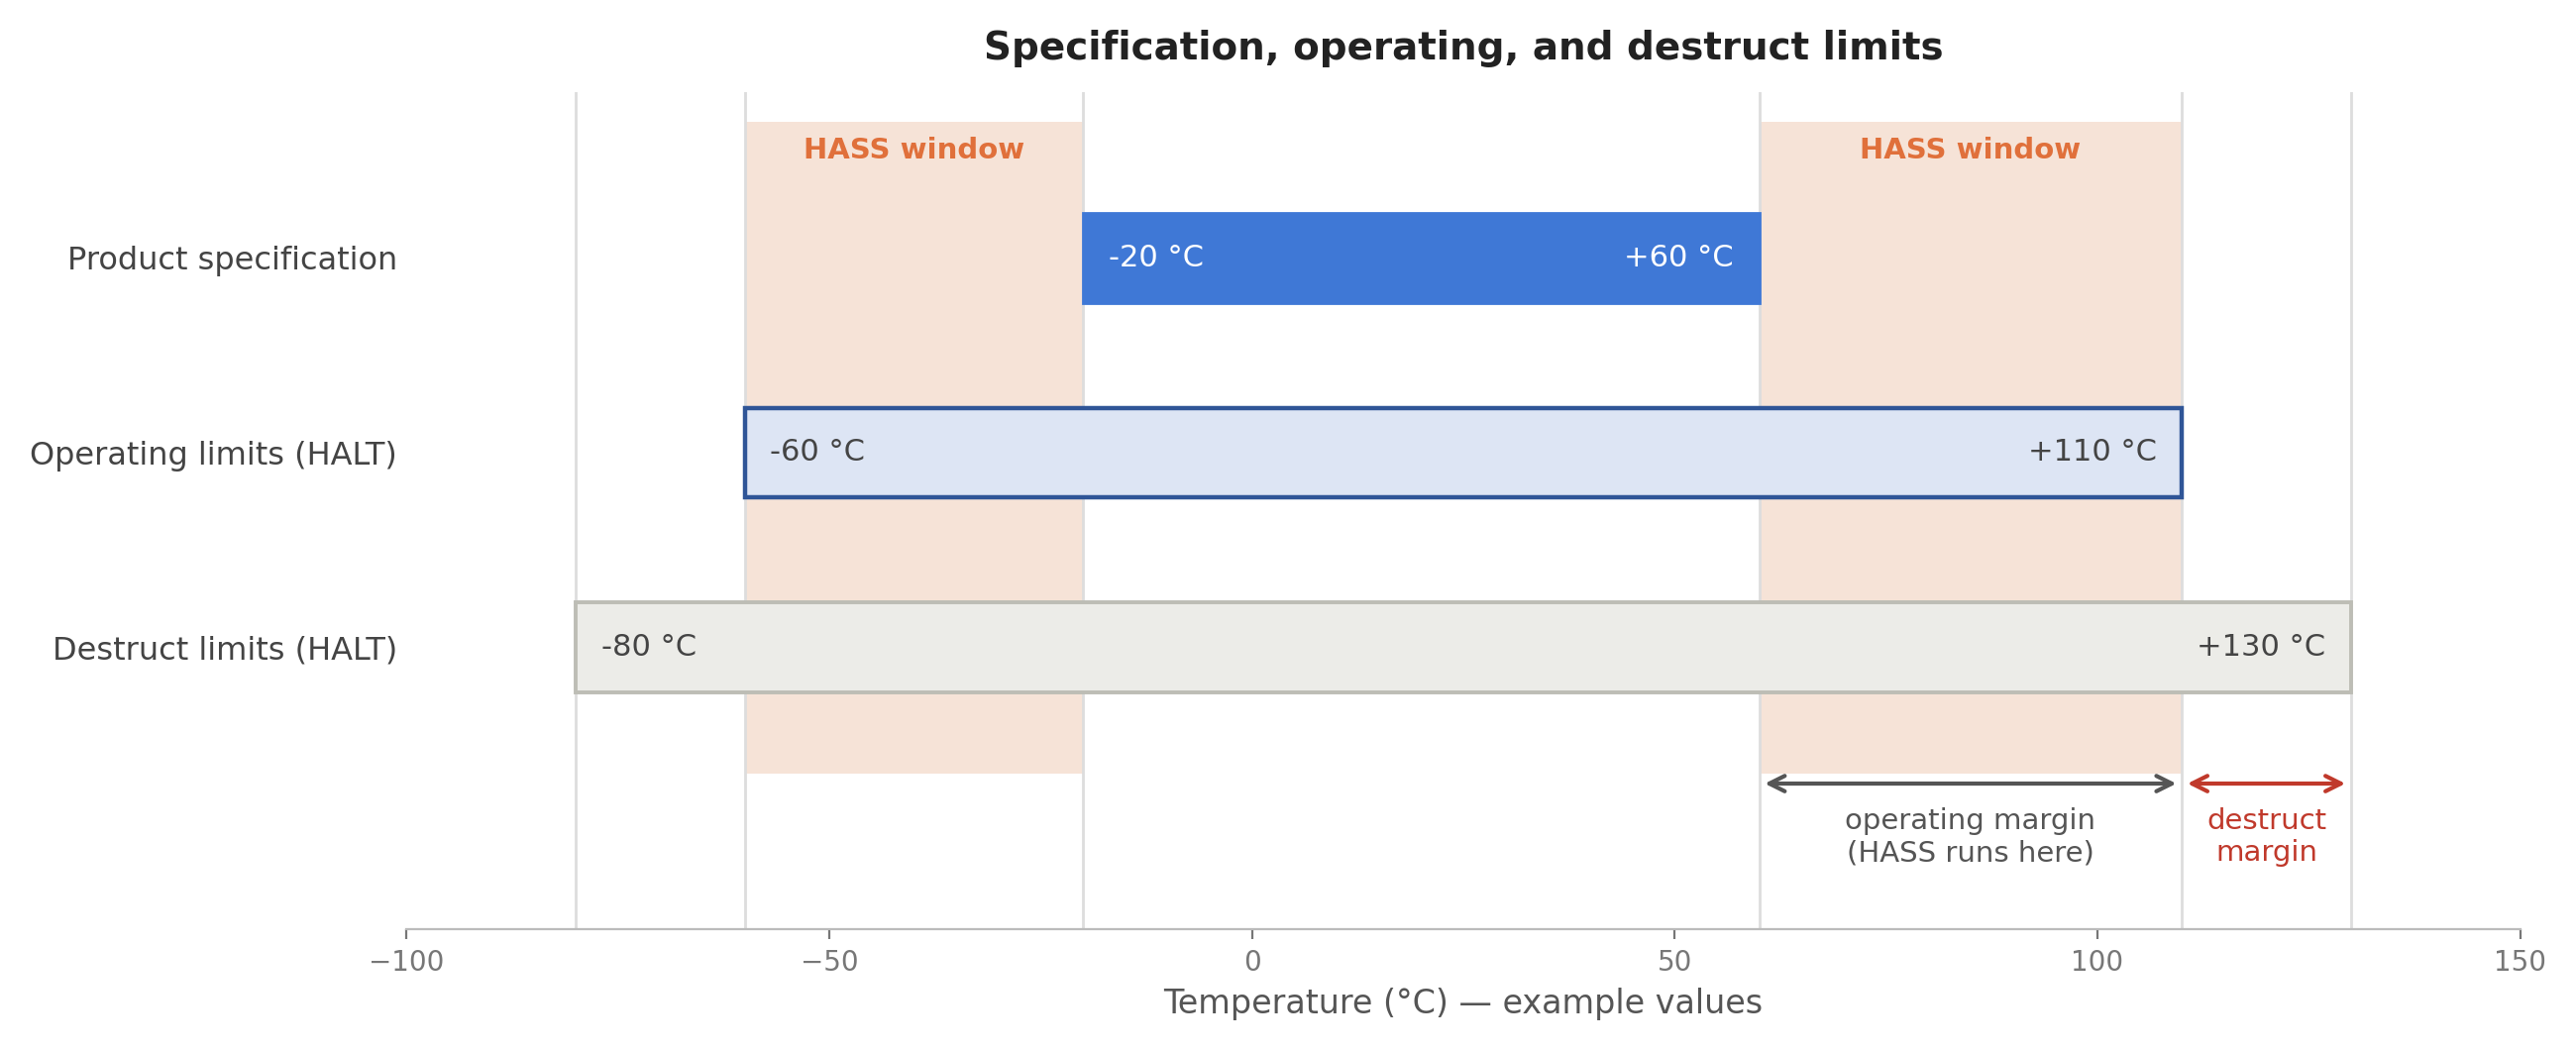
| 操作裕度 | 規格極限與操作極限之間的差距。 |
| 破壞裕度 | 操作極限與破壞極限之間的差距。 |
| FLT | 技術基本極限——由材料固有特性 (例如焊料熔點) 決定的極限,無法藉由設計變更改善。 |
| 激發篩選 | HASS 中應力較高的段落,高於規格但低於 HALT 操作極限,用來把潛在缺陷轉為可偵測的缺陷。 |
| 偵測篩選 | HASS 中應力較低的段落,同樣低於操作極限,產品通電並受監測,用來偵測已被激發的缺陷。 |
| 篩選驗證 (POS) | 證明 HASS 曲線能找出缺陷 (有效性),且不會消耗顯著的產品壽命 (安全性)。 |
| 重複衝擊 (RS) 振動 | 由 HALT/HASS 振動台上的氣動鎚產生的六自由度寬頻擬隨機振動。 |
| 微振 (tickle vibration) | 監測期間間歇施加的低量級振動 (約 3–5 GRMS),因為高振動量級可能掩蓋間歇性缺陷。 |
HALT 試驗流程一覽
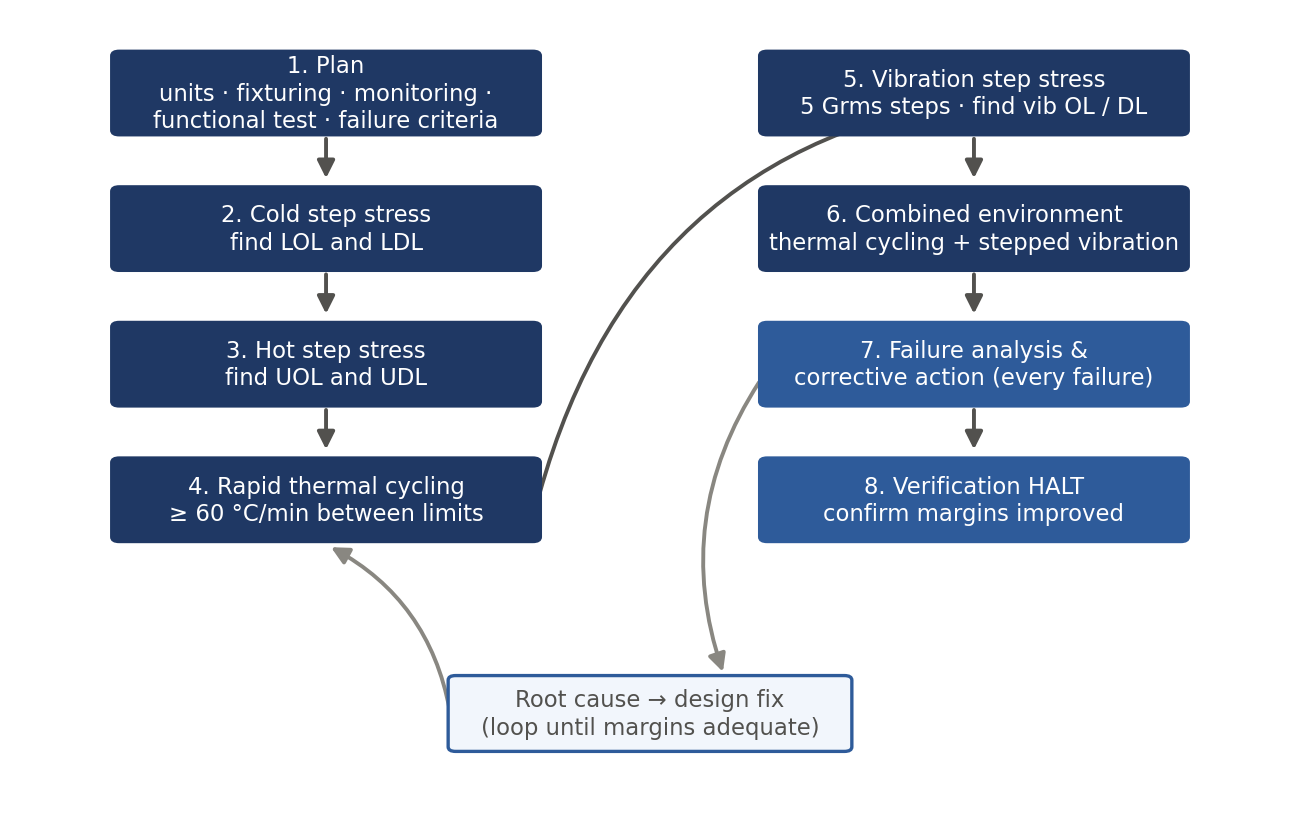
- 低溫步進應力——分階 (通常每階 10 °C) 降低溫度並停留;找出下操作極限與下破壞極限。
- 高溫步進應力——分階升高溫度;找出上操作極限與上破壞極限。
- 快速溫度循環——在上述找到的極限之間,以可達到的最快溫變速率循環 (通常 60 °C/min 或更快)。
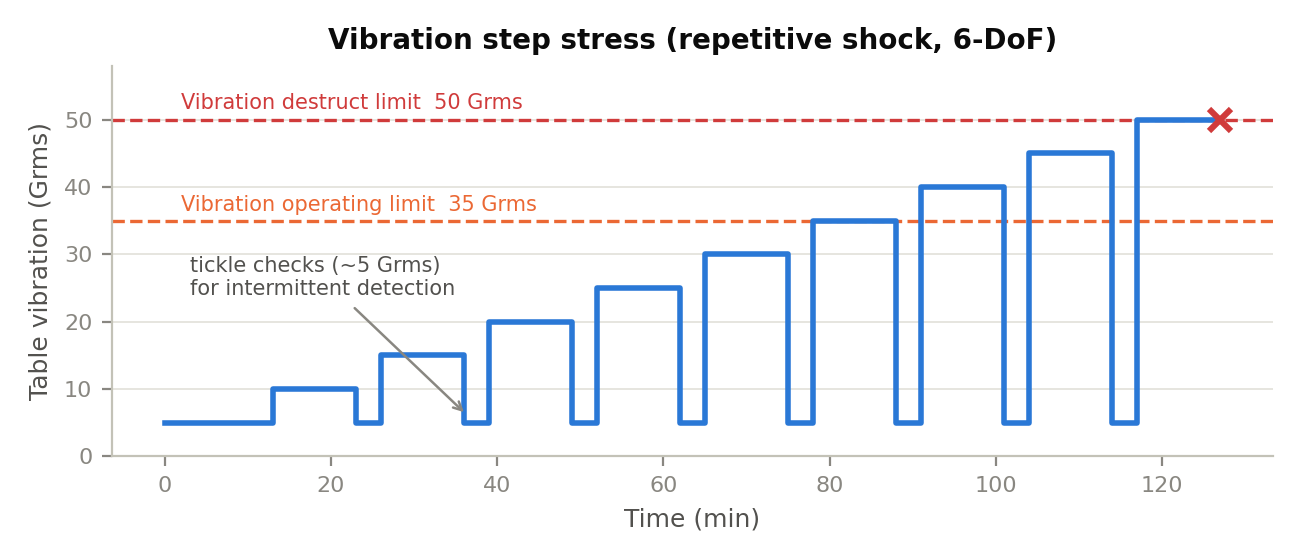
- 振動步進應力——分階 (通常每階 5 GRMS) 提高重複衝擊振動並停留;找出振動操作極限與破壞極限。
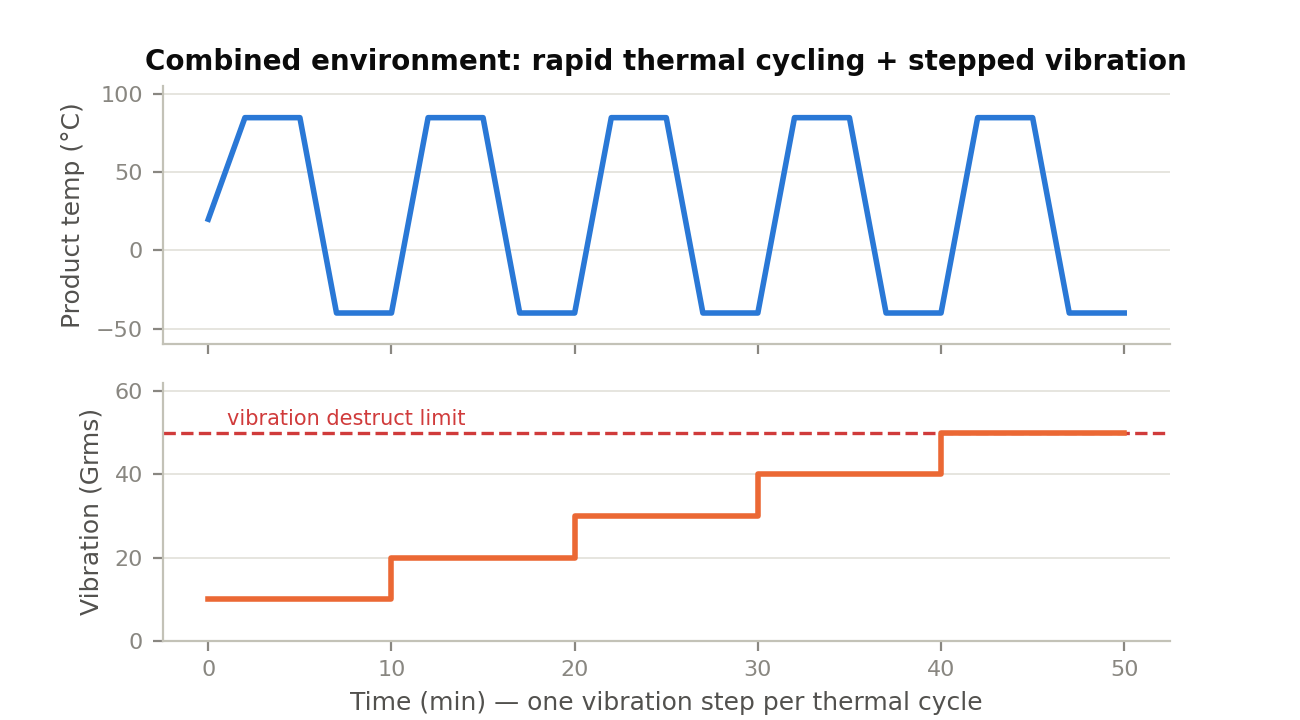
- 複合環境——同時施加快速溫度循環與步進振動;通常會激發出任一應力單獨都找不到的失效。
- 對每一個相關失效進行失效分析與矯正措施,再做驗證 HALT 以確認裕度已改善。
典型應力參數
| 參數 | 典型 HALT 做法 | 典型 HASS 做法 |
|---|---|---|
| 樣本數 | 4–8 台 (為確保信心至少約 3 台) | 100% 產品 (HASS) 或抽樣 (HASA) |
| 溫度步進 | 每階 10 °C;穩定後停留 10 min | 由 HALT 極限推導出的固定曲線 |
| 溫度範圍 | 直到破壞極限 (產品的破壞極限通常落在 −80 至 +140 °C 左右) | 在 HALT 操作極限之內,縮減裕度 (常見起點約為操作極限範圍的 80%) |
| 溫變速率 | 產品層級 ≥ 60 °C/min,盡可能快 | 相同的試驗箱能力;通常 2–5 個循環 |
| 振動步進 | 每階 5 GRMS;停留 10 min;直到破壞極限 | 低於振動操作極限,高於規格水準 |
| 振動類型 | 6-DoF 重複衝擊,10 Hz 至 10 kHz | 相同,固定篩選量級 |
| 時長 | 每次 HALT (每個組件) 3–5 天 | 每台產品幾分鐘到約 1–2 小時 |
| 監測 | 全程連續功能測試與監測 | 偵測篩選期間連續監測 |
最重要的一條規則。在遠超規格的應力水準下出現的 HALT 失效並非「不切實際」。在誇大應力下找到的最弱環節,幾乎總是同一個在現場正常應力下失效的最弱環節——加速應力只是壓縮了到達它的時間。每一個相關失效都值得做根本原因分析,並做出明確的決定:修正它,或記錄為什麼不修正。
2. HALT 與傳統鑑定試驗有何不同?
傳統鑑定試驗 (例如 MIL-STD-810、IEC 60068) 施加的應力模擬預期的現場環境並留有裕度,問的是通過/不通過的問題:產品能否在其規定的環境中存活?HALT 問的是另一個問題:產品會在哪裡壞,為什麼壞?兩者互補,不能互換——HALT 不取代符合性或鑑定試驗,而鑑定試驗也很少能有效率地發現設計弱點。
| 面向 | 傳統鑑定試驗 | HALT |
|---|---|---|
| 目的 | 證明符合規格 | 發現弱點與設計裕度 |
| 應力水準 | 等於或略高於規格 | 逐步提高到操作極限與破壞極限 |
| 結果 | 通過/不通過 | 按優先順序排列的弱點清單;量測到的極限 |
| 失效 | 不樂見;可能終止試驗 | 預期且樂見;正是試驗的目的 |
| 振動 | 單軸電動式振動台,受控 PSD | 6-DoF 重複衝擊,寬頻 |
| 時長 | 每個軸向/應力數天到數週 | 通常總共 3–5 天 |
| 時機 | 設計後期/量產前 | 一有可運作的原型機即可開始 |
為什麼超出規格的試驗有效?
電子與機電產品的大多數現場失效,源自少數幾個潛在弱點:容易疲勞的焊點、固定不足的元件、會鬆脫的連接器與緊固件、共振結構、裕度不足的時序或熱設計。提高應力會加速暴露這些弱點的機制——疲勞的累積與應力振幅的高次方成正比,因此應力小幅增加就會使失效前的時間大幅縮短。HALT 正是利用這一點:弱點在加速應力下出現的順序,一般與它們在現場出現的順序一致。
由此有兩個推論。第一,HALT 的結果是定性且比較性的,不是定量的壽命預測——HALT 本身不會給出 MTBF 數值。第二,HALT 改善現場可靠度的機制,是擴大規格與操作/破壞極限之間的裕度:裕度越大,現場應力分布就越少觸及失效門檻。
HALT 與 HASS 在產品生命週期中的位置
- 設計/開發:在早期原型機上做 HALT,在設計成熟的樣品上再做一次。弱點發現得越早,修正的成本就越低。
- 設計驗證:矯正措施之後的驗證 HALT 確認裕度已改善,且沒有引入新的弱點。
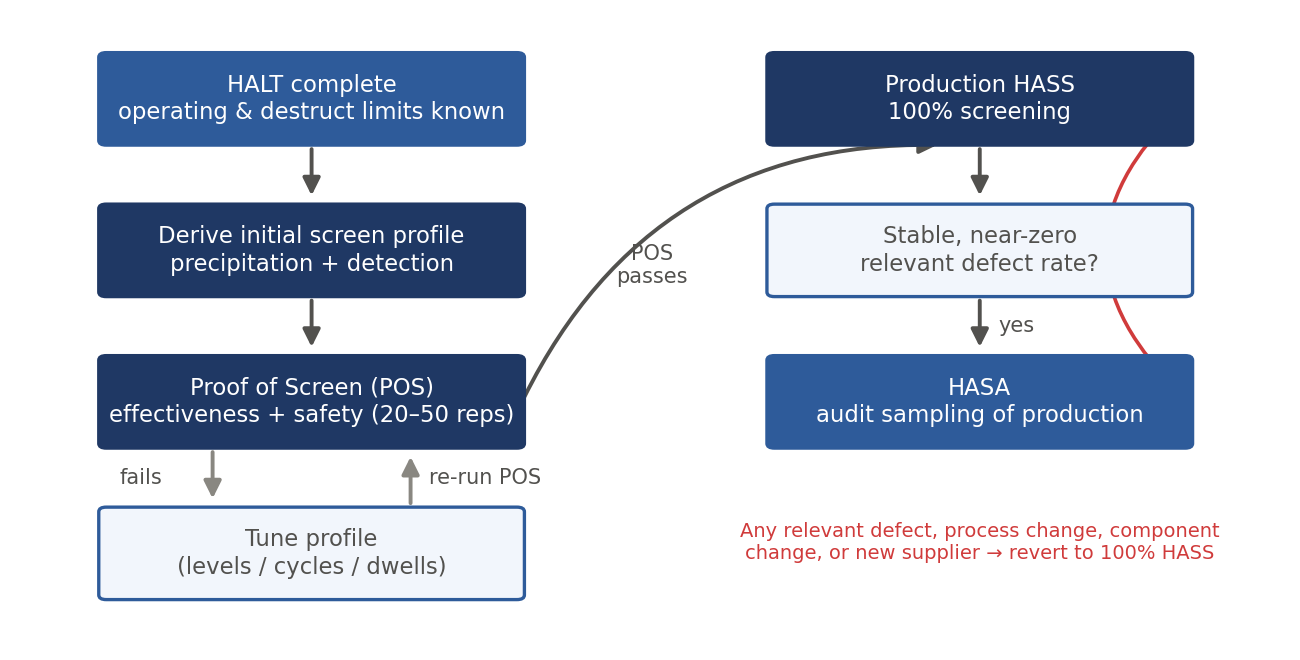
- 量產爬坡:由 HALT 極限開發 HASS 曲線,經篩選驗證確認,然後 100% 實施。
- 成熟量產:當缺陷率已證明既低且穩定時轉為 HASA (稽核抽樣);在製程變更、供應商變更或缺陷異常時回到 100% HASS。
- 量產維持:重大設計變更、元件替換或關鍵零件更換新供應商時,重做 HALT。
3. 設備與應力類型
HALT/HASS 試驗箱
HALT 與 HASS 在複合環境試驗箱中進行,該試驗箱同時提供快速溫度循環與重複衝擊振動。主要特性:
- 溫度系統:液態氮 (LN2) 冷卻與大功率電熱,產品層級溫變速率達 60 °C/min 或更高,典型空氣溫度範圍約為 −100 °C 至 +200 °C。
- 振動台:鋁或鎂合金檯面,由安裝在其底面、呈一定角度配置的一組氣動衝擊鎚驅動。
- 控制:透過安裝在產品上的熱電偶做溫度控制 (以產品響應控制,不只是空氣);振動設定值為總 GRMS,由檯面或產品上的加速規量測。
HALT 與 HASS 試驗使用哪種振動?
HALT 與 HASS 使用的振動是重複衝擊、六自由度擬隨機振動。氣動鎚反覆敲擊檯面,同時在三個平移軸 (X、Y、Z) 與三個旋轉軸 (翻滾、俯仰、偏航) 上激發它。結果是 10 Hz 至 10 kHz 的寬頻激發,因此產品幾乎每一個結構共振都在每個方向上同時被激發,而無需更換治具。
其頻譜不是受控的平坦 PSD:它由檯面結構、鎚擊氣壓與治具決定,能量分布為非高斯,且含有大量高頻成分。因此控制依據是總 GRMS 量級,而不是成形的頻譜曲線。由於頻譜成分與電動式振動台的隨機振動有本質上的差異,HALT 振動台的 GRMS 值無法與電動式振動台試驗的 GRMS 值直接比較,HALT 的振動量級也無法對應到 MIL-STD-810 或類似的曲線。
為什麼用重複衝擊而不是電動式振動台?單軸電動式振動台每次只沿一個軸向激發共振,而且通常在 2–3 kHz 就開始衰減。六自由度重複衝擊在更寬的頻帶內同時激發所有軸向與旋轉,能以快得多的速度激發疲勞型與鬆脫型缺陷——這正是 HALT/HASS 的目標——代價是失去精確的頻譜控制,而 HALT/HASS 並不需要這種控制。
微振
高振動量級可能掩蓋間歇性失效——一個龜裂的焊點在 30 GRMS 下可能時斷時續地接觸,而在 5 GRMS 下卻乾脆地斷開。因此標準做法是在高量級停留期間與之後,定期降到低量級「微振」(約 3–5 GRMS),同時執行功能測試,並在整個過渡過程中連續監測。許多間歇性缺陷只有在這個低量級的窗口內才偵測得到。
溫度應力
- 低溫與高溫穩態:步進應力,在兩個方向上找出操作極限與破壞極限。在每一階停留到產品 (而不是空氣) 穩定,然後通常保持 10 分鐘並做功能測試。
- 快速溫度循環:在略為內縮於已發現極限的兩個溫度之間,以可達到的最大產品層級速率 (通常 ≥ 60 °C/min) 轉換。這對熱膨脹係數不匹配的介面——焊點、電鍍通孔、黏合結構——施加的應力遠比慢速循環有效。
複合環境
同時施加快速溫度循環與振動,是現有最有效的激發環境;兩種應力會交互作用 (例如,低溫脆化的材料承受振動;熱膨脹的組件承受剪切),並經常暴露出任一應力單獨都找不到的弱點。複合環境段落通常是 HALT 的最後、也是最有成效的階段,同時也是 HASS 激發篩選的基礎。
其他施加的應力
溫度與振動是 HALT 的核心應力,但一次徹底的 HALT 也會對產品做電氣上的操練。常見的附加應力依與產品的相關性選取:電源循環 (包括在溫度極端值下開機)、電壓裕度測試 (在應力極端值下把供電電壓步進到標稱值之上與之下)、設計允許時的頻率裕度測試、在規定範圍內及之外的負載變化,以及在失效物理需要時的濕度、直流偏壓或產品特有的應力。
4. HALT 方法論
4.1 規劃與準備
試驗樣品
使用 4–8 台能代表受評估設計的可運作樣品;要把設計弱點與組裝疏失區分開來,3 台是實務上的最低數量。早期的工程原型機也可以用——及早發現問題正是目的所在——但要精確記錄組態,使結果能對應到特定的設計版本。保留失效的硬體以供失效分析。
治具
治具必須高效率且剛性地把檯面能量傳遞到產品:以機械加工的鋁板或支架直接用螺栓鎖在檯面上,盡可能依產品在實際使用中的安裝方式夾持。用產品上的加速規驗證傳遞率;會衰減輸入的軟性治具會使振動量級失去意義。由於是 6-DoF 激發,一般不需要改變方向,但結構方向性很強的產品可能需要第二個方向。
儀器與監測
- 在熱上重要的位置 (最熱的元件、最大的質量、控制點) 安裝熱電偶。以產品上的熱電偶控制試驗箱。
- 在檯面上與具代表性的產品位置安裝加速規。
- 連續功能監測——產品在整個試驗期間必須處於運作與操練狀態。全面、快速、自動化的功能測試是決定 HALT 品質的最大單一因素:沒偵測到的失效就是沒學到的教訓。
- 記錄所有受監測參數的資料,時間戳記與應力曲線對應。
失效判準
事先定義什麼構成軟性失效 (可恢復的功能異常——操作極限的依據) 與硬性失效 (永久損壞——破壞極限的依據),以及對本產品而言什麼樣的功能劣化算作失效。
4.2 低溫與高溫步進應力
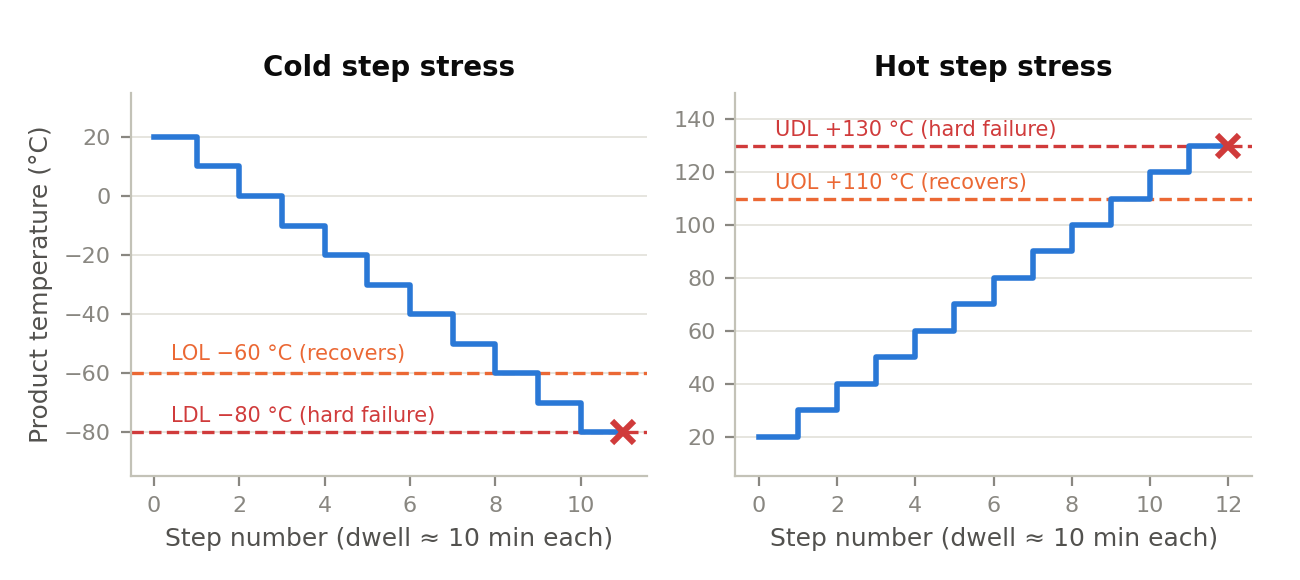
從室溫 (或規格下限) 開始,以 10 °C 為一階降低溫度。在每一階,讓產品溫度穩定、停留約 10 分鐘,並執行含電源循環的完整功能測試。越過軟性失效點 (下操作極限,LOL) 繼續——藉由回溫驗證恢復——再往下,直到硬性失效確立下破壞極限 (LDL),或是達到技術基本極限或試驗箱能力的極限。
然後從室溫開始以 10 °C 為一階向上重複此程序。找出產品功能異常但冷卻後恢復的上操作極限 (UOL),再繼續到上破壞極限 (UDL)。高溫側的極限往往由元件額定值或軟體/熱保護關機決定;當刻意設計的關機介入時,如實記錄,並在安全且有價值的情況下考慮越過它繼續試驗。
4.3 快速溫度循環
在已發現的操作極限之內留出安全裕度的兩個溫度之間 (通常內縮 5–10 °C),以可達到的最大溫變速率循環少數幾次 (HALT 中通常 3–5 次)。產品全程運作並受監測,在升降溫過程中與停留段都做功能測試——許多缺陷只在過渡期間出現。溫度循環能暴露穩態步進找不到的 CTE 不匹配與疲勞機制。
4.4 振動步進應力
在溫和的溫度下,從約 5 GRMS 開始施加重複衝擊振動,以 5 GRMS 為一階提高,每階停留約 10 分鐘並連續做功能測試。每次高量級停留之後加入微振檢查,以捕捉被掩蓋的間歇性缺陷。越過振動操作極限繼續到振動破壞極限。每一階之後檢查機械損傷:緊固件鬆脫、元件接腳斷裂、接點龜裂、導線磨損。注意部分疲勞損傷是累積的;到達破壞量級時,歸因失效要把累積暴露考慮在內。
4.5 複合環境
同時執行快速溫度循環與振動。標準曲線隨每一個溫度循環逐階提高振動 (例如,五個溫度循環,振動分別為振動破壞極限的 1/5、2/5、3/5、4/5 與 5/5),停留時長沿用單一應力段落的設定,並連續監測加上微振檢查。在各自都能單獨承受的應力組合下出現新的失效很常見,而這正是本段落存在的目的。
4.6 極限、裕度,以及如何運用
HALT 的產出是一組量測到的極限,以及造成這些極限的失效。操作極限 (軟性失效——應力移除後產品恢復) 成為 HASS 篩選的上界——激發與偵測都在其下、在規格之上運行——也是對照規格評估裕度的依據。破壞極限 (硬性失效——永久損壞) 是設計穩健性的指標,顯示篩選之外還有多少裕度。
對照規格與現場環境判斷每一項裕度。沒有放諸四海皆準的裕度要求,但常見做法是要求操作極限明顯超出規格 (例如溫度 ≥ 20 °C,以及可觀的振動裕度),並把規格之內或附近的任何弱點視為必須修正。極限由技術基本極限決定時,記錄下來並到此為止;極限由可修正的弱點決定時,修正它。
4.7 失效分析與矯正措施
- 記錄每一個異常,包括發生時的應力條件、是否恢復,以及受影響的功能。
- 對每一個相關失效進行根本原因失效分析,直到物理機制 (疲勞、過應力、汙染、時序裕度等)。
- 分類:設計弱點、組裝/製程疏失、元件缺陷、試驗引起的假象,或技術基本極限。
- 對每一項發現做出明確處置——矯正措施,指定負責人與期限,或是有文件記錄、理由充分的接受決定。
- 在修正後的硬體上執行驗證 HALT,確認弱點已消除、裕度已改善,且沒有引入新的弱點。
紀律要點。沒有嚴謹的失效分析與閉環矯正措施的 HALT,只是一種昂貴的弄壞原型機的方式。試驗箱時間是整個計畫中便宜的部分;工程上的後續跟進才是真正獲得可靠度的地方。
4.8 HALT 報告
一份 HALT 報告至少應包含:產品組態與序號;治具與儀器說明;實際執行的應力曲線;找到的所有極限 (列表,並註明每一項的失效件);每一個失效及其根本原因與處置;對照規格的裕度評估;以及建議,包括該設計是否已可開發 HASS。治具與失效的照片能顯著提高報告的長期價值。
5. HASS 方法論
5.1 目的與前提條件
HASS 在量產品中找出潛在的製造缺陷——冷焊點、龜裂的元件、鬆脫的硬體、組裝與製程疏失——速度夠快、力道夠溫和,足以在 100% 的產品上執行。HASS 的前提是經 HALT 成熟的設計:篩選量級位於操作裕度之內——高於規格,低於操作極限——因此操作裕度很薄的設計無法被有效篩選。在 HALT 矯正措施完成、裕度充足之前,不要嘗試開發 HASS。
5.2 篩選結構:激發與偵測
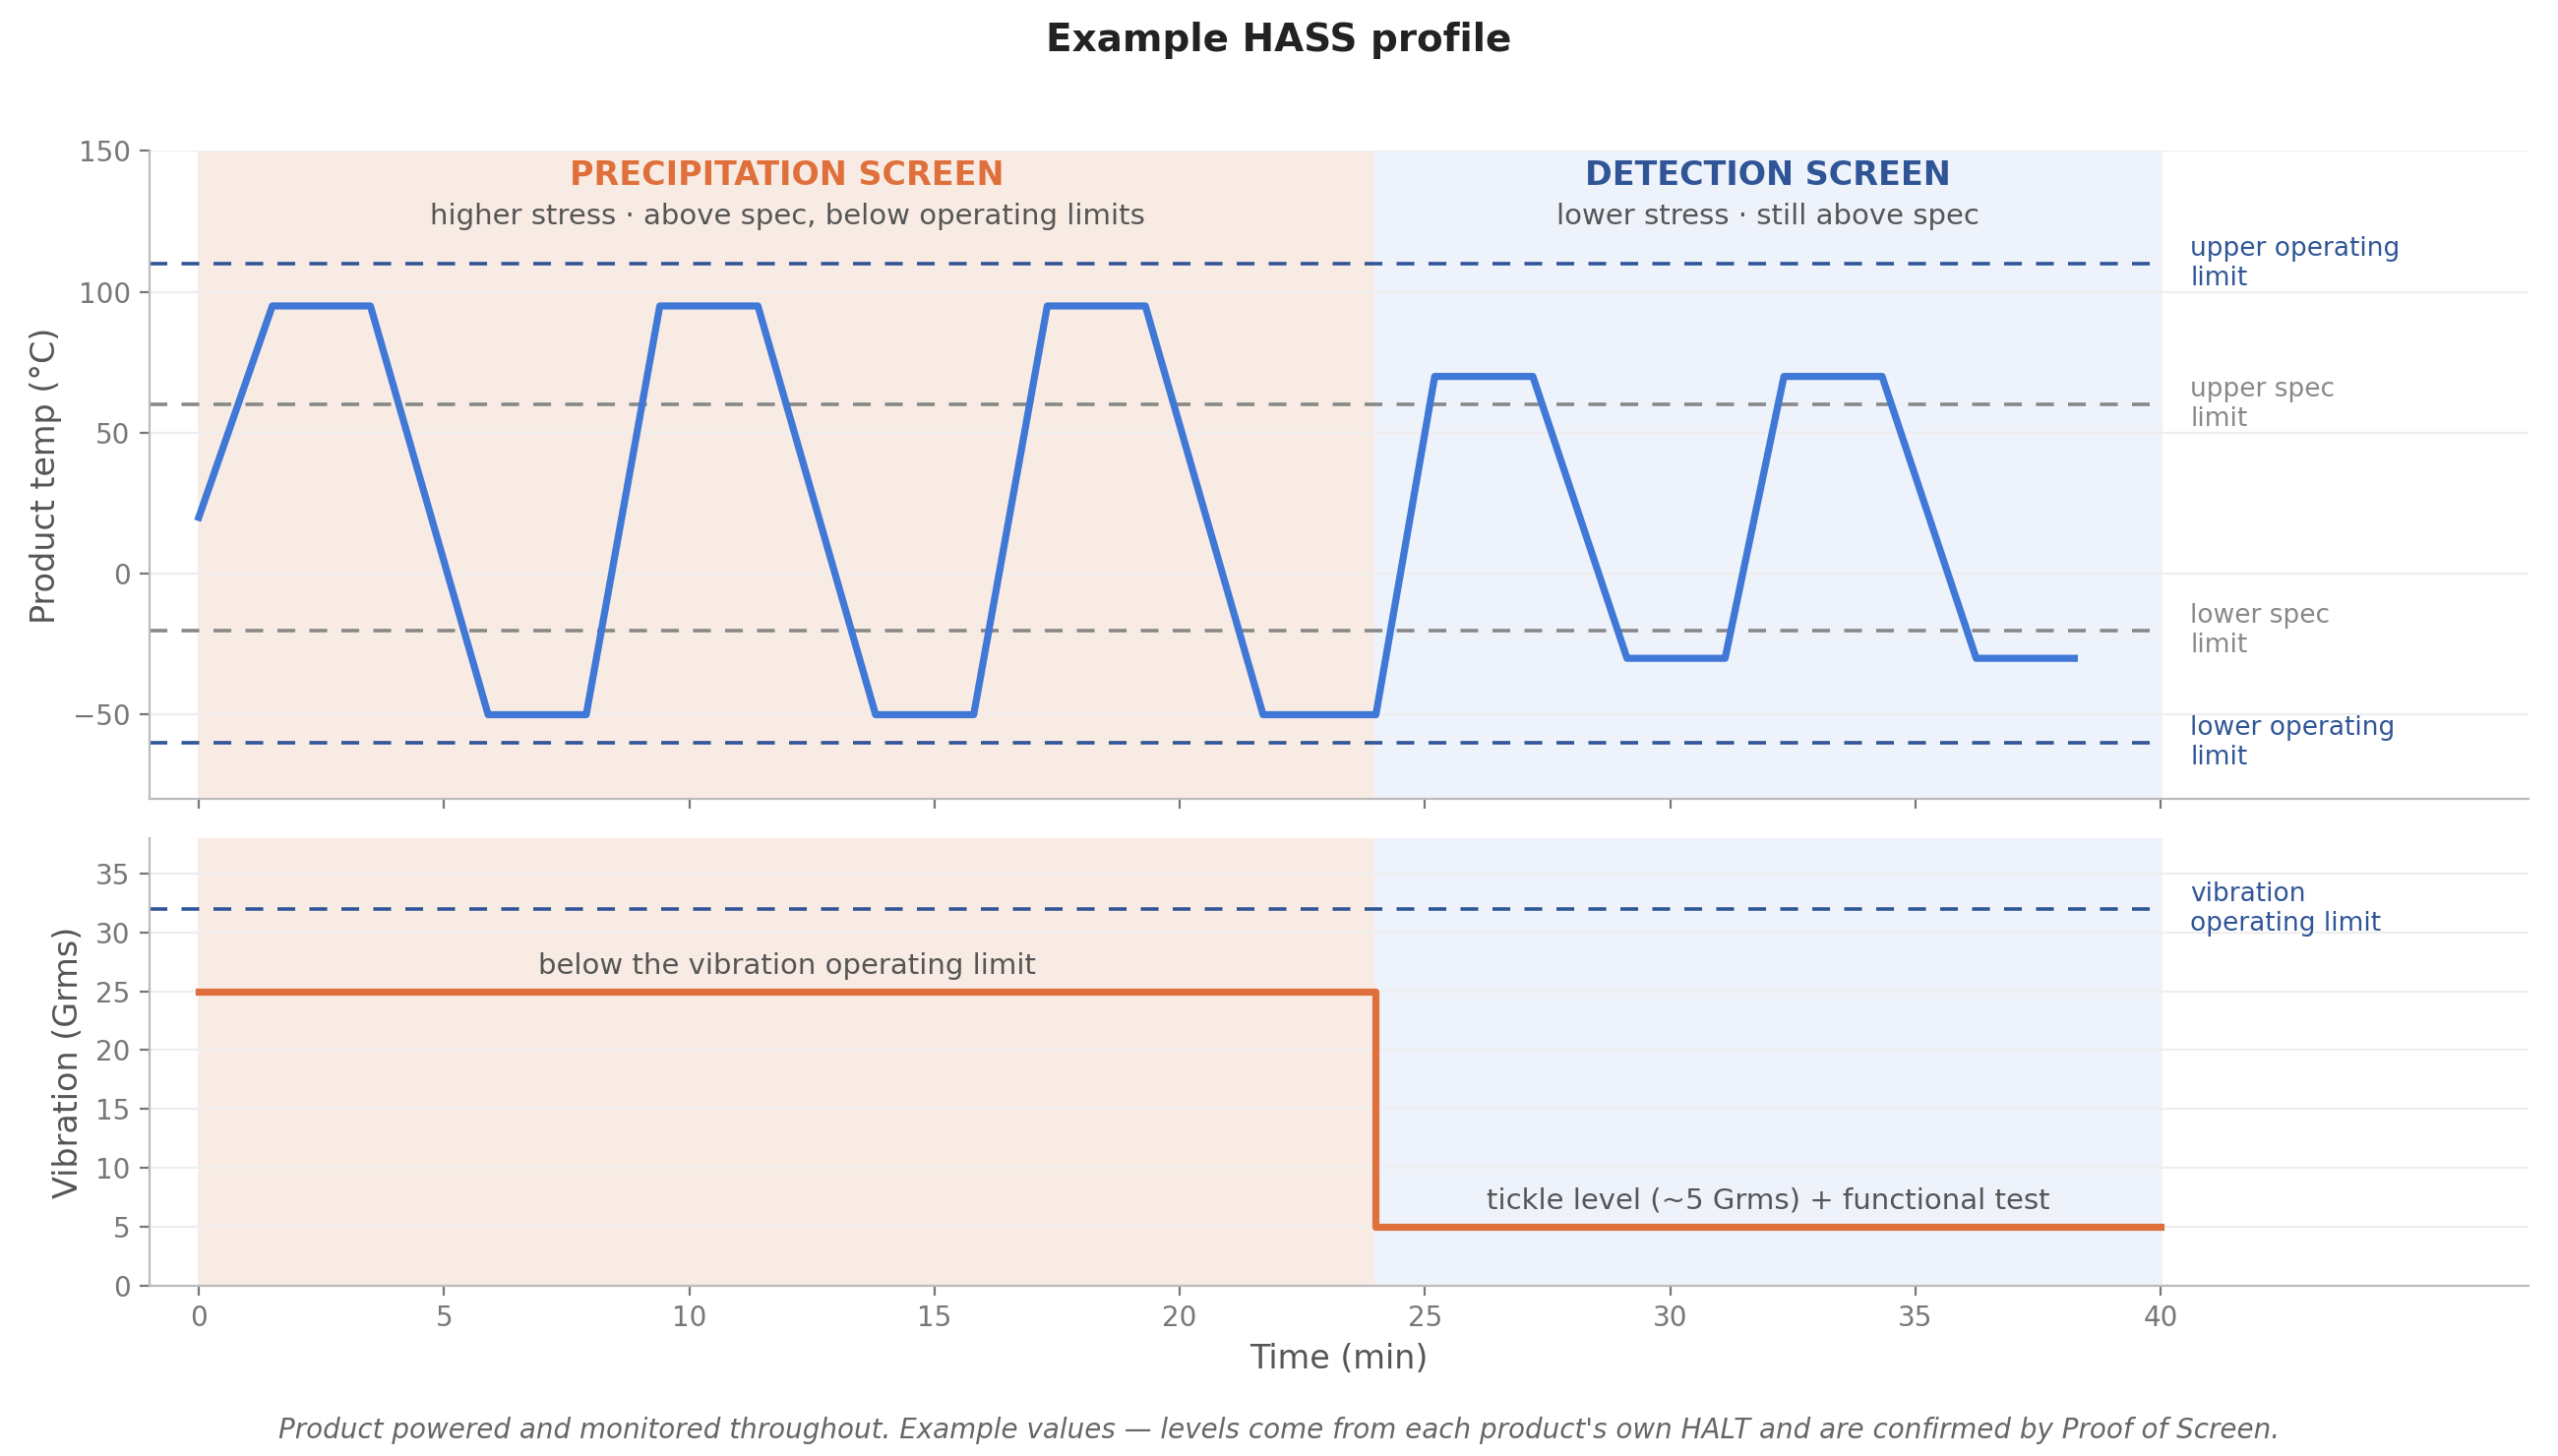
- 激發篩選:應力較高的段落,高於規格但低於操作極限,用來把潛在缺陷轉為顯性 (可偵測) 缺陷。因為它維持在操作極限之內,所以激發期間產品同樣可以通電並受監測。溫度循環與振動的複合是常規的激發環境。
- 偵測篩選:應力較低,仍在操作極限之內,產品通電、操練並受連續監測,使已激發的缺陷真正被觀察到。包括微振,以及貫穿溫度過渡的功能測試。
典型的 HASS 曲線是少數幾個複合環境循環 (通常 2–5 個),先是激發段落,再是偵測段落,每台產品總計幾分鐘到一兩個小時。
5.3 設定初始篩選量級
業界用於初始曲線的經驗法則,永遠以調校與篩選驗證為準:
| 應力 | 初始激發量級 | 初始偵測量級 |
|---|---|---|
| 溫度 | 高於規格,低於 HALT 操作極限並留出安全裕度 (常見起點約為操作極限範圍的 80%) | 在操作極限之內留出充裕裕度 (例如 5–10 °C) |
| 振動 | 低於振動操作極限,高於規格水準 | 功能測試期間的微振量級 (約 3–5 GRMS) |
| 溫變速率 | 可達到的最大值 | 可達到的最大值 |
這些是起點,不是要求:正確的篩選,是經篩選驗證對本產品、本製程與本失效歷史確認有效的那一個。
5.4 篩選驗證 (POS)
在用於量產之前,必須證明候選曲線既有效又安全:
- 有效性:篩選能找出缺陷。藉由篩選帶有已知或植入缺陷的樣品 (例如刻意做得不牢的焊點、鬆開的硬體) 來證明,或是確認它能捕捉當前漏檢歷史中的缺陷類型。
- 安全性 (壽命消耗):篩選不會有意義地消耗產品壽命。藉由取少量樣品連續跑過多次篩選來證明——通常做法是重複 20 至 50 次——並做完整的功能驗證;帶裕度存活表示單次篩選只消耗壽命的一小部分。在可行的情況下,接著對已篩選與未篩選的樣品做 HALT,確認極限沒有劣化。
把 POS 結果記錄為量產篩選的基準授權,並在篩選或設計發生重大變更時重做 POS。
5.5 在量產中執行 HASS
- 篩選 100% 的產品;對每一個失效做出處置,把根本原因與矯正措施落實到生產製程中——HASS 是製程改善的引擎,不只是一個過濾器。
- 每週追蹤良率與缺陷柏拉圖;激發率上升預示著製程或供應商出現異常。
- 把治具、曲線與監測納入組態管理;設計或製程變更後重新確認篩選 (POS)。
- 把系統性的發現回饋給設計與 HALT:同一機制在 HASS 中反覆失效,可能代表裕度薄,而不只是組裝問題。
5.6 轉為 HASA
當 HASS 良率高且穩定時——通常是在相關缺陷率持續接近零之後——篩選可以轉為稽核方式 (HASA),按批次或按時段篩選統計樣本。定義抽樣計畫、其漏檢風險依據,以及至關重要的、回到 100% HASS 的觸發條件:稽核中發現任何相關缺陷、製程或元件變更、新供應商,或是市場退回的訊號。
6. 計畫管理考量
HALT/HASS 何時是 (以及何時不是) 合適的工具
- 最適合現場失效以疲勞、互連與組裝機制為主的電子與機電組件。
- 較不適合加速溫度/振動應力無法激發的失效機制:消耗品的磨耗、腐蝕、電遷移、光學劣化——這些要用針對性的壽命試驗涵蓋。
- HALT 結果是設計之間的比較,不是預測:它不產生 MTBF 數值,也不取代可靠度預估、驗證或符合性試驗。
- 非常大或質量非常大的產品可能超出振動台的能力;這種情況下對子組件做 HALT。
成本–效益概況
一次 HALT 通常只花費幾台原型機與不到一週的試驗箱時間,而且位於開發過程中設計變更成本最低的時間點。它的回報是避免掉的現場失效、保固成本與重新設計的循環。HASS 增加每台產品的生產成本 (幾分鐘的試驗箱時間與監測),在現場失效代價高、製程尚不成熟,或產量使早期缺陷偵測有價值的情況下是值得的;一旦穩定性獲得證明,HASA 能以一小部分的成本保留大部分的效益。
常見陷阱
- 試驗期間功能測試涵蓋不足——失效被激發出來卻沒被偵測到。
- 軟性治具衰減振動輸入,悄無聲息地使量級失去意義。
- 在第一個失效處停下,而不是繼續尋找下一個最弱環節。
- 把高應力失效斥為不切實際,而不去分析它們。
- 在裕度很薄的情況下執行 HASS,消耗產品壽命或損壞良品。
- 把 HALT 當作通過/不通過的關卡——它是一個探索過程;沒有任何發現的「通過」通常代表應力或監測不足。
- 沒有閉環矯正措施,或修正後沒有做驗證 HALT。
7. 標準與延伸閱讀
| 文件 | 範圍 |
|---|---|
| IEST-RP-PR003, "HALT and HASS" | 專門針對 HALT 與 HASS 方法論的主要業界推薦實務 (美國環境科學與技術學會)。 |
| IPC-9592B | 電源轉換裝置的要求;正式納入該產品類別的 HALT 與 HASS 要求及曲線。 |
| IEC 62506, "Methods for product accelerated testing" | 涵蓋加速試驗方法的國際標準,包括 HALT 類型的定性加速試驗。 |
| MIL-HDBK-2164 / 早期 ESS 文件 | 傳統環境應力篩選的背景資料;與 HASS 實務形成有用的對照。 |
參考書籍:Gregg K. Hobbs,Accelerated Reliability Engineering: HALT and HASS (方法創始人撰寫的奠基之作);Harry W. McLean,HALT, HASS, and HASA Explained: Accelerated Reliability Techniques (ASQ Quality Press);Kirk A. Gray 與 John J. Paschkewitz,Next Generation HALT and HASS: Robust Design of Electronics and Systems (Wiley)。